Bransjenyheter
Hjem / Nyheter / Bransjenyheter / ATL Molding Automatic Line: Precision Tube Forming Solution for Automotive
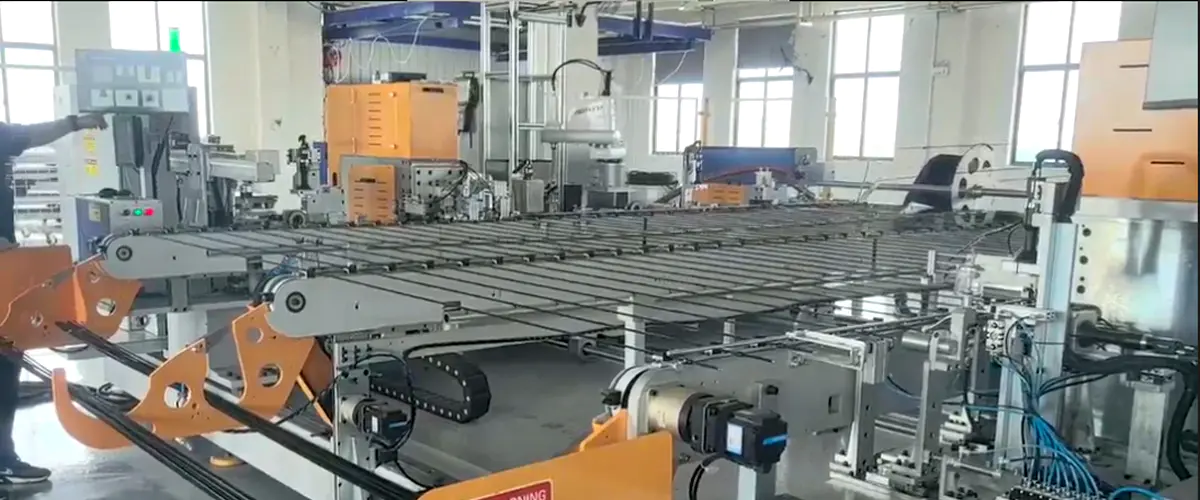
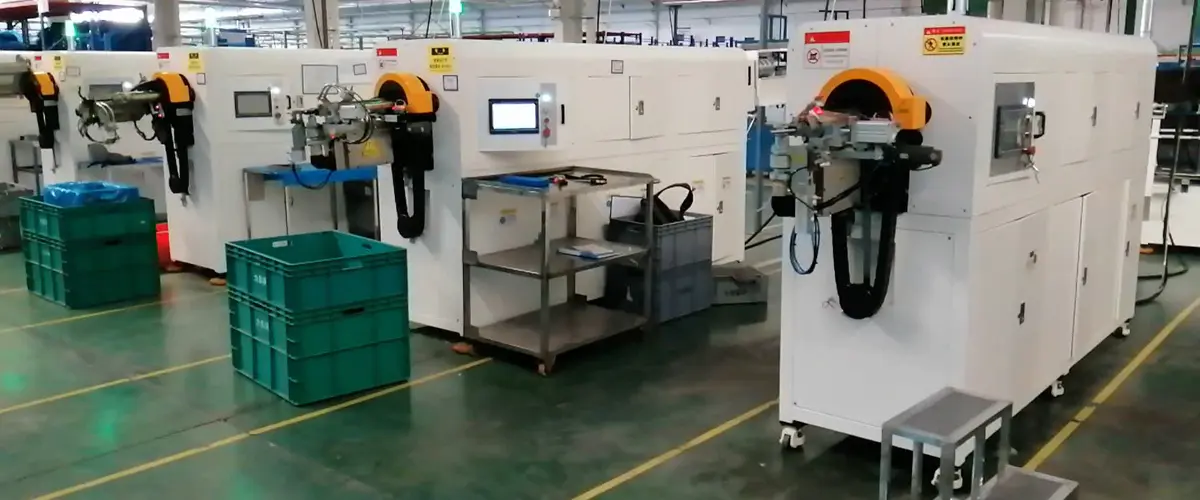
I mange rørbehandlingsanlegg er flaskehalsen ikke den enkelte bøyemaskinen, men overføringen av deler mellom stasjoner. Operatører flytter rør fra en bender til en endedannende enhet, deretter til en avfasningsmaskin, og syklusen gjentas. Hver overføring introduserer justeringsfeil, riper og syklustidsvariasjoner. Resultatet er en produksjonslinje som aldri når sin teoretiske kapasitet. Den automatiske ATL-støpingslinjen fra Shanghai Fubei Electromechanical Equipment Co., Ltd. løser dette problemet ved å integrere bøying, endeforming og overføring i ett kontrollert system.
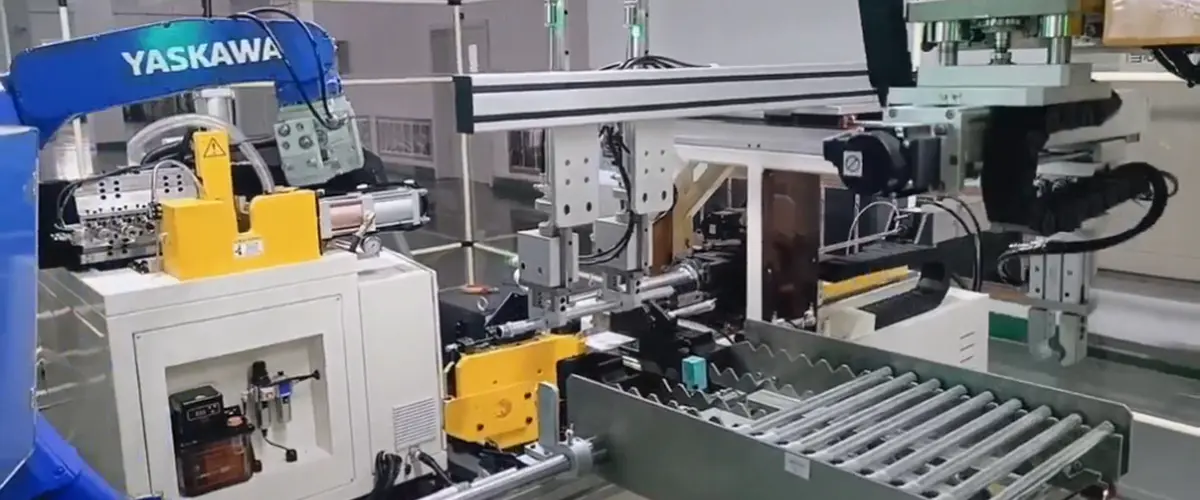
Den ATL støping automatisk linje er et fleksibelt rørbehandlingssystem designet for høyvolumproduksjon. Det starter med en mekanisk eller servodrevet matemekanisme som plasserer et rett eller forhåndsbøyd rør inn i formingsstasjonene. Linjen utfører deretter flere operasjoner i rekkefølge: endeforming (utvidelse, flensing eller perling), bøying (enkelt eller dobbelt hode), og noen ganger avfasing eller spinning, avhengig av de konfigurerte stasjonene.
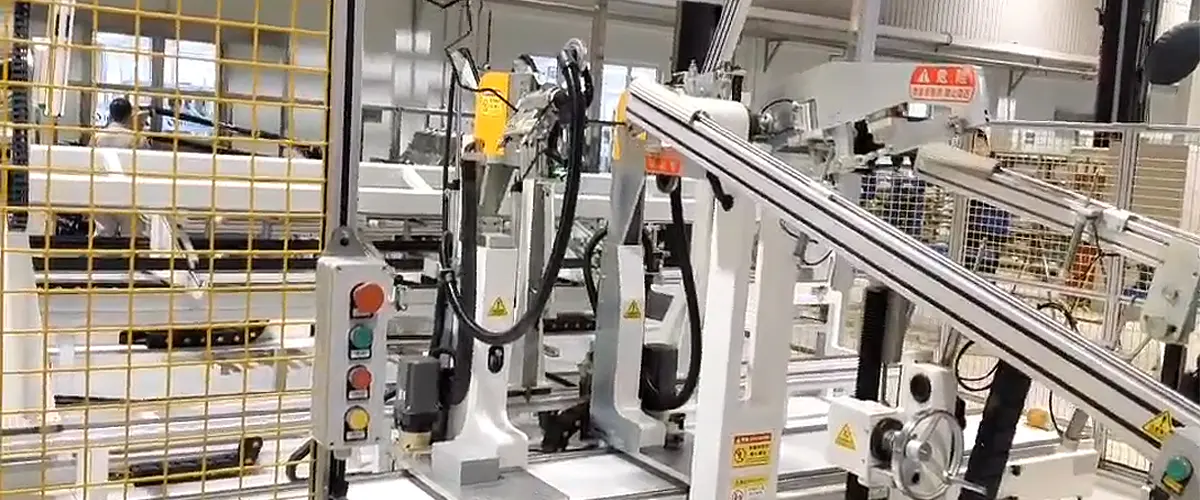
Det som gjør denne linjen forskjellig fra en klynge av frittstående maskiner er den innebygde overføringen og PLS-koordineringen. Hver stasjon er låst sammen med de andre, så et rør kan ikke flytte til neste operasjon før den forrige er bekreftet fullført. Dette eliminerer det vanlige problemet med "flytende toleranse" der deler går ut av spesifikasjonen etter flere manuelle overleveringer. For høyfaste stålrør eller tynnveggede aluminiumsrør som brukes i luftkondisjoneringslinjer for biler, er denne konsistensen avgjørende.
 Automatisert linje for ende-til-ende rørforming og montering Denne integrerte linjen automatiserer lasting, avgrading, samtidig endeforming, muttermontering og inspeksjon for rør fra 1000 til 5000 mm, noe som sikrer jevn kvalitet og reduserer manuell håndtering. Se produkt →
Shanghai Fubei designer den automatiske ATL-støpingslinjen med samme servokontroll og HMI-filosofi som brukes i dets andre rørbehandlingsutstyr. Operatøren setter programmet én gang, og linjen bytter mellom rørstørrelser ved hjelp av lagrede oppskrifter. Det gjør at brukeren kan kjøre et parti med bremserør om morgenen og et parti med luftkondisjoneringsrør om ettermiddagen uten å verktøye hele linjen på nytt.
Ved kjøp av en automatisk linje er det første spørsmålet ikke prisen, men forventet avkastning. Den automatiske ATL-støpingslinjen tilbyr målbare gevinster på tre områder: konsistens, gjennomstrømning og arbeidskostnad.
Konsistens kommer fra den deterministiske syklusen. I en manuell celle kan operatøren rotere et rør 90 grader med en liten forskyvning. I ATL-linjen refererer en klemmefeste til røret til et fast punkt hver gang. Bøyevinkler styres av servodrevne hoder med lukket sløyfe-tilbakemelding, ikke av operatørens humør eller tretthet.
Gjennomstrømningen forbedres fordi linjen går kontinuerlig. Mens en stasjon danner en ende, kan bøyehodet bevege seg til neste posisjon. Overlappende bevegelse betyr at syklustiden er mye kortere enn summen av individuelle stasjonstider.
Arbeidskostnadene er lavere fordi én operatør kan overvåke hele linjen i stedet for tre eller fire personer ved separate maskiner. Operatørens jobb blir å laste inn råvarer, overvåke HMI og håndtere sporadiske alarmer, ikke utføre repeterende manuelt arbeid.
For å gi et konkret bilde, vurder to vanlige scenarier når du sammenligner en automatisk ATL-støpingslinje med manuelle eller halvautomatiske tilnærminger:
| Faktor | Manuell / halvautomatisk celle | ATL Molding Automatic Line |
|---|---|---|
| Syklus konsistens | ±0,3 mm til ±0,8 mm avhengig av operatør | ±0,1 mm eller bedre med servoklemming |
| Bytte mellom rørstørrelser | 30–60 minutter med manuelle justeringer | 5–15 minutter ved bruk av lagrede oppskrifter |
| Antall operatører | 3–4 operatører for tilsvarende utgang | 1 operatør for linjeovervåking |
| Skraprate | 1–3 % typisk for små batcharbeid | 0,2–0,5 % oppnåelig med forriglingsstasjoner |
Dense figures represent typical industrial ranges and will vary based on actual tube material, wall thickness, and configuration. The key takeaway is that the automatic line does not add features for the sake of technology; it removes the variability that causes scrap and rework in manual cells.
Den investment in an ATL molding automatic line pays back when the annual volume is high enough. A manual cell may be more cost-effective for a job shop that runs short batches of many different tube sizes. But for a plant that produces the same family of tube assemblies over a long season, the automatic line quickly overtakes the manual cell in total cost per part. That is why most ATL molding automatic line purchases come from high-volume automotive and HVAC component manufacturers.
Før du velger en automatisk ATL-støpelinje, bør en kjøper verifisere at maskinen kan håndtere deres spesifikke rørportefølje. De viktigste parametrene er:
Det er også verdt å spørre om linjens evne til å integrere oppstrøms og nedstrøms utstyr. For eksempel kan en CNC-rørbøyemaskin med to hoder brukes i samme linje for samtidig bøying av begge ender, noe som er spesielt nyttig for U-formede rør i klimaanlegg.
Dual-Head CNC Bender for presise hydrauliske slanger En 15-akset servodrevet bøyemaskin for rør 4,76–6,35 mm OD, som støtter bøyninger opp til 180° med automatisk lasting og lossing, ideell for bremse- og hydraulikkledninger som krever repeterbar nøyaktighet. Se produkt → Når du vurderer en leverandør, be om en prosessevnestudie. Leverandøren skal kunne vise dimensjonale mål tatt over et produksjonsløp, ikke bare et utvalg av tre deler. En pålitelig produsent vil dokumentere fastspenningsstrategien, kompensasjon for tilbakefjæring og endeformende verktøydesign.
Enda en praktisk anbefaling: be om en referanse til linjen som kjører et lignende rørmateriale. Hvis produsenten ikke kan tilby en fungerende installasjon med tilsvarende ytre diameter, veggtykkelse og bøyeradius, er det et advarselsskilt. Den automatiske ATL-støpelinjen kan innstilles for et spesifikt materiale, men denne innstillingen er mest pålitelig når leverandøren allerede har gjort det for et sammenlignbart prosjekt.
To bransjer driver mesteparten av etterspørselen etter automatiske ATL-støpingslinjer: bil- og klimaanleggproduksjon. Innen bilindustrien er de vanligste bruksområdene luftkondisjoneringsrør og bremserør.
Luftkondisjoneringsrør for biler er vanligvis laget av aluminiumslegeringsrør med tynne vegger. De trenger rene endeformer for O-ringforbindelser og presise bøyninger for å føre røret gjennom kjøretøyets indre hulrom. En automatisk produksjonslinjedesign spesielt for denne applikasjonen kan inkludere en lekkasjeteststasjon etter dannelse, slik at linjen ikke bare lager røret, men også verifiserer det før det forlater den automatiske cellen. Shanghai Fubei tilbyr en dedikert automatisk produksjonslinje for forming av luftkondisjoneringsrør for biler som deler de samme kjernekomponentene som den automatiske ATL-støpelinjen, men pakker dem for denne spesifikke bruken.
Fleksibel automatisert linje for asymmetrisk rørendeforming Denne linjen utfører forskjellige operasjoner på hver rørende, inkludert forming, bøying og robotoverføring, egnet for luftkondisjoneringsrør eller bremseledninger med forskjellige tilkoblingskrav per side. Se produkt → Bremserørproduksjon er en mer krevende sak. Bremseledninger har kritiske sikkerhetsfunksjoner, så dimensjonene må holdes tett og røroverflaten må være fri for riper eller bulker. Den automatiske ATL-støpelinjens klossede mating og lavtrykksgrep kan konfigureres for å unngå overflateskade. Den samme linjen kan håndtere den doble endeformingen som kreves for bremseforbindelser.
I luftkondisjoneringsindustrien brukes linjen ofte til kobberrør som brukes i kondensator- og fordamperspoler. Her er hovedproblemet renslighet og forebygging av kobberflis inne i røret. Den automatiske ATL-støpelinjens lukkede formingsområde hjelper til med å inneholde spon og støv, og den kan utstyres med et vakuumsponavsugssystem.
Å velge riktig automatisk linje er en langsiktig beslutning. Den automatiske ATL-støpelinjen fra Shanghai Fubei er designet for å være tilpasningsdyktig, og ytelsen avhenger sterkt av å spesifisere riktige stasjoner, verktøy og kontrollprogramvare for slangen din. Hvis du evaluerer en linje, start med dine nåværende rørtegninger og produksjonsvolummål. Diskuter deretter syklustiden, overgangsevnen og kvalitetssikringsfunksjonene med produsenten. For mer informasjon om Shanghai Fubeis ingeniørtilnærming og dens erfaring innen rørbehandling, besøk vår om-side . Den forklarer selskapets fokus på servostyrt utstyr og tilpassede løsninger for bil- og HVAC-sektorene.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr