Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Double-Head Pipe Bender for Brake Pipes: A Practical Buyer's Guide to Precision
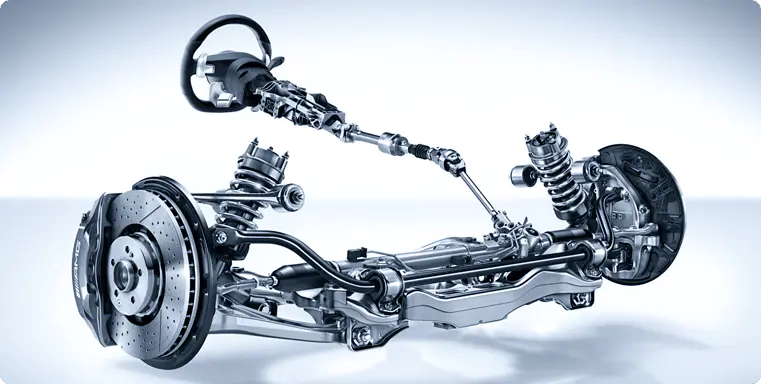
Bremserør er det minst tilgivende røret på ethvert kjøretøy. De er korte, tynnveggede, ført rundt braketter, koblinger og opphengsutstyr, og trenger nesten alltid en bøy nær hver ende, ofte i forskjellige plan. På en reparasjonsbenk er det helt rimelig å gjøre en linje om gangen for hånd. I produksjon, eller når du rører et chassis til et mønster, må bøyningen i den ene enden stemme overens med bøyningen i den andre innen en millimeter, ellers vil linjen ganske enkelt ikke nå sitt monteringspunkt uten stress. Det er det nøyaktige problemet en dobbelthodet rørbøyer for bremserør er designet for å løse: begge ender dannet fra en enkelt klemposisjon, i en syklus, fra ett datum.
De fleste bremseslanger for personbiler er 4,75 mm (3/16 tommer) rør med en forholdsvis tynn vegg, noen ganger enkeltvegg, ofte belagt med PVF, sink eller kobber-nikkel. Den lille diameteren gjør dem fleksible nok til å føres, men rørveggen er tynn nok til at uforsiktig verktøy vil flate ut seksjonen, kruse innsiden av bøyningen eller knekke belegget på ytre radius. Enhver av disse defektene er et potensielt feilpunkt på en sikkerhetskrets.
Den andre vanskeligheten er lengden. En bremseledning går mellom en hovedsylinder eller ABS-blokk og en hjulendeslange, og den sitter vanligvis i et klips eller en brakett på ett eller to mellompunkter. Hvis den totale fremkalte lengden er mindre enn noen få millimeter, fjærer ledningen bort fra klipsen eller belaster flensmutteren. Å bøye begge ender separat, med røret uklemt mellom, er den klassiske kilden til denne feilen.
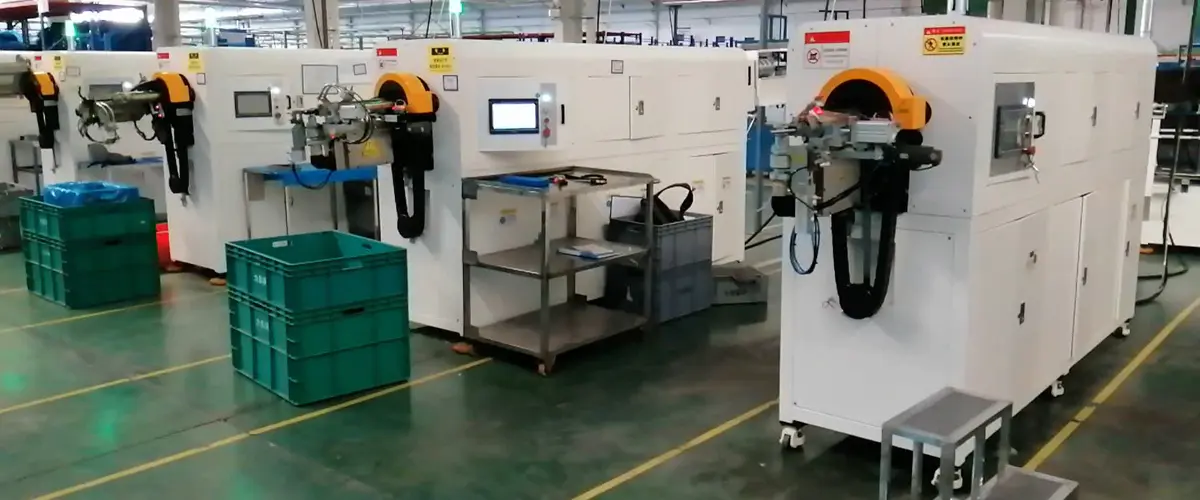
En dobbelthodemaskin bærer to bøyehoder på en felles seng. Røret klemmes en gang i midten, mellom hodene, og hodeavstanden definerer den rette avstanden mellom de to bøytangentene. Hvert hode roterer deretter sin egen form for å trekke bøyningen, enten samtidig eller i en kontrollert sekvens. Fordi røret aldri forlater klemmen, låses flatplanforholdet mellom de to bendene av maskinen i stedet for av operatørens øye.
Den praktiske effekten på bremseledningsarbeidet er betydelig. Oppsett er ett program eller en mekanisk innstilling i stedet for to, syklustiden faller fordi begge endene dannes i samme håndtering, og skrap faller kraftig på korte linjer hvor en gjenklemmingsfeil er nesten garantert. For alle som produserer bremserør i volum, er det forskjellen mellom en prosess som avhenger av operatørfølelse og en som avhenger av antall.
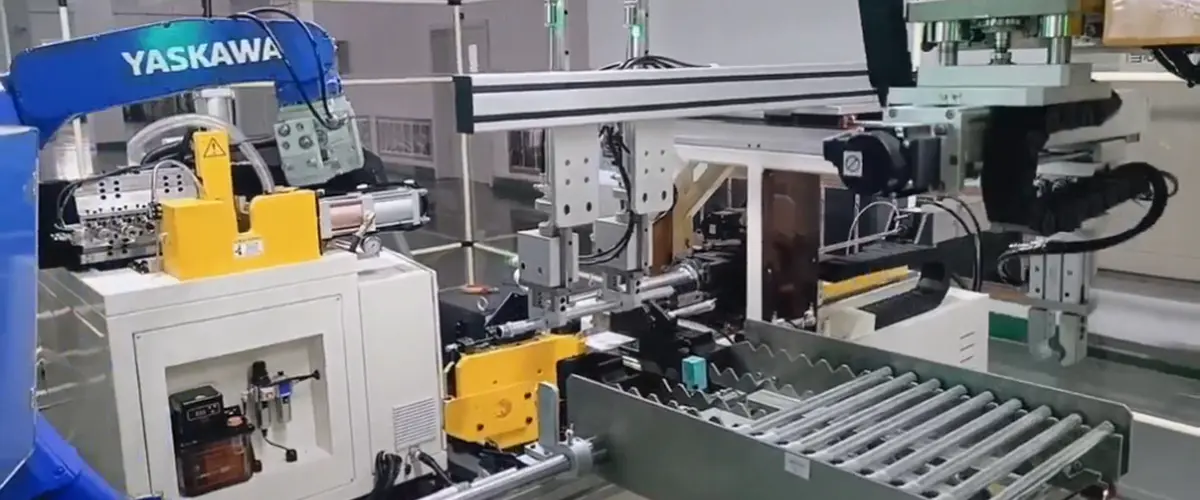
 Dobbelthodet rørbøyer for bremserør Bøyning med to hoder fullfører begge ender i én klemoperasjon, noe som reduserer oppsett, syklustid og skrot for volumproduksjon av bremserør. Se produkt →
Dobbelthodebøyer er ikke et enkelt produkt. De sitter på et spekter fra en enkel hydraulisk maskin med håndinnstilte hodeposisjoner til en helautomatisert celle. Det riktige valget avhenger mye mer av batchmønsteret ditt og byttefrekvensen enn av overskriftsprisen.
| Konfigurasjon | Kontroll | Typisk bruk | Hvor det skinner |
|---|---|---|---|
| Hydraulisk dobbelthode | Manuell hodeposisjonering, fotbryter | Reparasjonsverksteder, små partier | Enkel, robust, rask å lære bort |
| CNC dobbelthode | Servoakser med HMI-programmer | Blandede bremselinjefamilier, mellomvolum | Repeterbare programmer, rask omstilling |
| Helautomatisk dobbelthode | Servo pluss automatisk håndtering | Høyvolum bilforsyning | Stabile syklustider, minimal berøringstid |
I praksis havner de fleste bremselinjeprodusenter et sted i midten: en CNC-maskin som lagrer et program per delenummer, så en omstilling er en tilbakekalling snarere enn en rekalibrering.
Maskinkataloger har en tendens til å lede med tonnasje eller antall ansatte. For bremserør er de nyttige tallene smalere og mer spesifikke. Ta en prøve av den vanskeligste linjen til enhver demonstrasjon og insister på å kjøre den.
Springback er variabelen som fanger folk ut. Kobber-nikkel bremserør er mykt og fjærer tilbake mindre forutsigbart enn belagt stål, så den samme tidligere vil produsere en litt annen sluttvinkel på hvert materiale med mindre kontrollen kompenserer. Tynnbelagt stål drar vanligvis nytte av en dor eller en godt støttet tørkesko for å holde den indre radiusen ren. Hardere rør tåler mindre overbøyning før belegget lider.
Kommersielle kjøretøyer legger til et tredje materiale: nylon- og PA-rør for luftbremsekretser, hvor røret er større, mer elastisk og langt mer følsomt for klemtrykk. Bøyelogikken er relatert, men innstillingene er ikke overførbare, så det lønner seg å forstå materialfamilien før du kjøper verktøy. Våre egne notater vedr å velge en bøyemaskin for nylonrør dekke forskjellene mer detaljert.
Etter hvert som volumene vokser, skifter begrensningen vanligvis fra bøyekvalitet til håndtering. En CNC-dobbelthodemaskin fjerner operatørens dømmekraft fra svingen, men trenger fortsatt noen til å laste og losse hvert rør. Det er punktet der en helautomatisk maskin, eller en bøyningsmaskin integrert i en formingslinje, begynner å betale for seg selv i arbeid og konsistens i stedet for i nøyaktighet alene.
Den fornuftige veien er inkrementell. Start med en maskin som holder din strammeste bremselinjetoleranse pålitelig, og automatiser deretter håndteringen rundt den når prosessen er stabil. Å kjøpe automatisering på toppen av en ustabil prosess produserer bare skrot raskere.
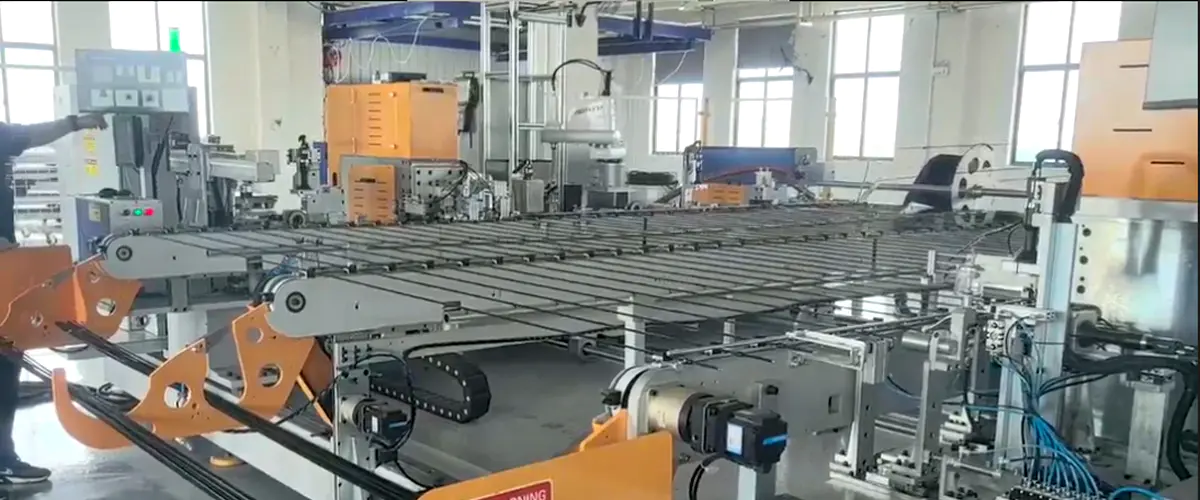
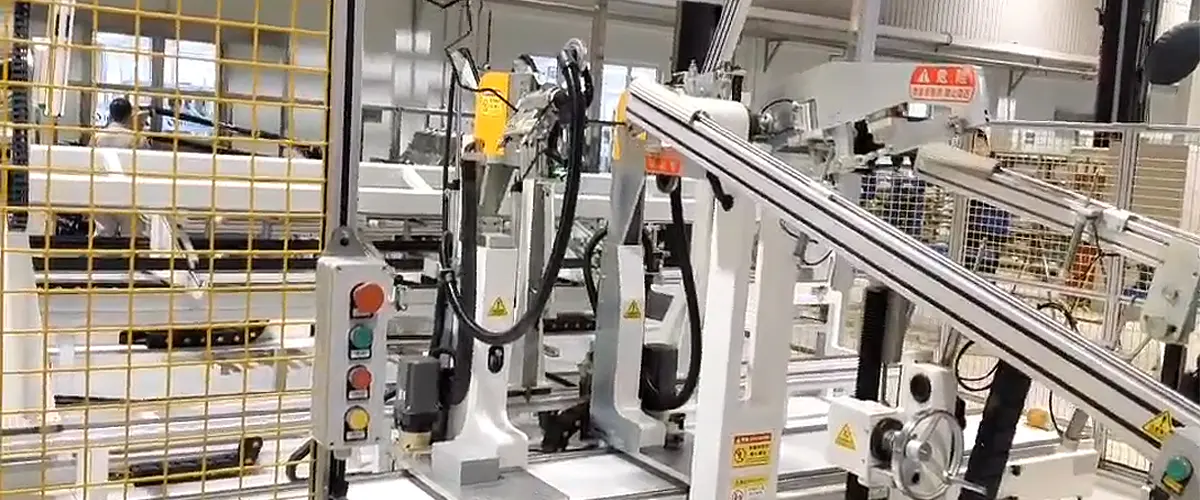
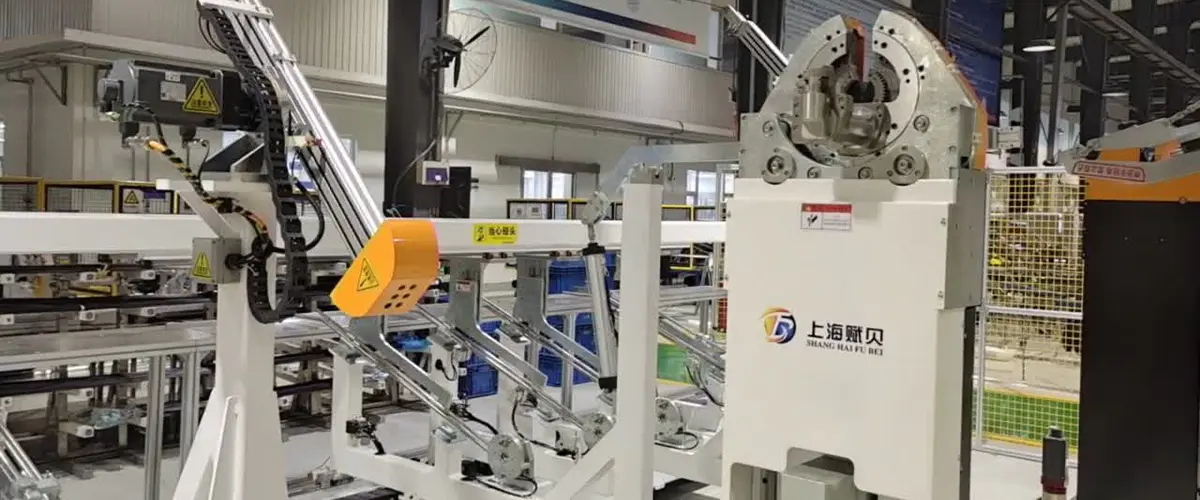
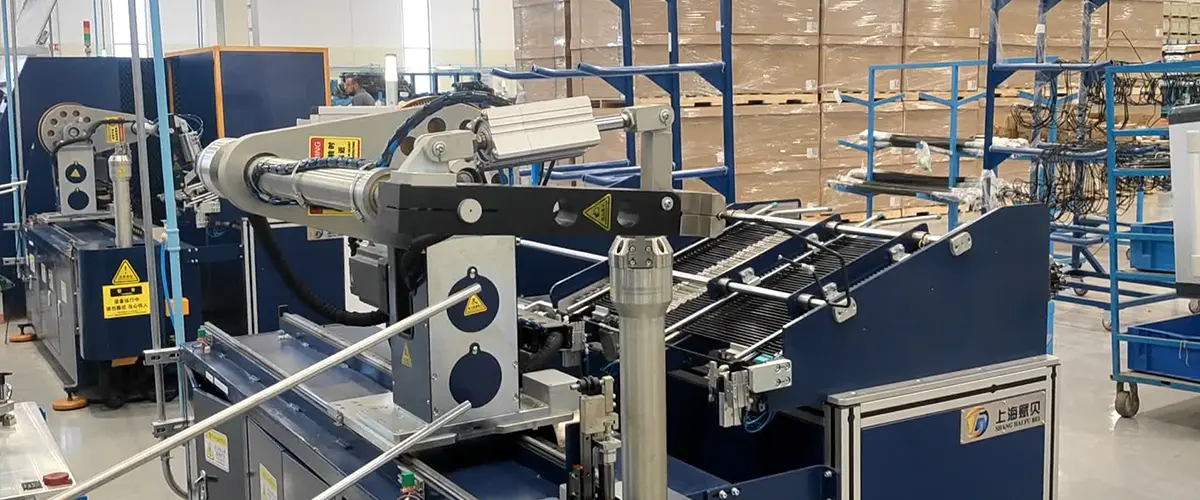
CNC dobbelthodet rørbøyemaskin for bremse- og hydraulikkledninger CNC-dobbelthodebøyemaskin med automatisk lasting og lossing støtter høypresisjon, høyvolums brems- og hydraulikklinjeproduksjon, og hjelper til med å stabilisere prosesser før videre automatisering. Se produkt → Helautomatisk rørbøyemaskin med to hoder for uovervåket produksjon Helautomatisk lasting, dual-end bøying og utslipp støtter kontinuerlig høyvolums rørproduksjon, noe som reduserer manuell posisjoneringsvariasjon når bøyeprosessen er stabil. Se produkt → Shanghai Fubei har produsert rørbehandlingsutstyr siden 2012, og jobbet fra Songjiang med servokontroll, HMI og datakontroll over hele serien. Dobbelthodebøyefamilien vokste ut av den samme bøyekjernen, og den dekker nå hydrauliske, CNC- og helautomatiske varianter, sammen med rørendeforming, avfasing, spinning og krympeutstyr og komplette luftkondisjoneringsrørformingslinjer for biler.
Hva det betyr for en bremseledningskjøper er ganske enkelt: Maskinen, verktøyet og prosessrådene kommer fra samme sted. De fleste spørsmålene som er verdt å stille før kjøp handler om røret ditt, radiene og batchmønsteret ditt, og en leverandør som bøyer røret hver dag kan svare på dem av erfaring i stedet for fra et spesifikasjonsark. Mer bakgrunn om selskapet er tilgjengelig på om side .
Hvis du vurderer en dobbelthodet rørbøyer for bremserør, start med å måle den korteste linjen du lager og den verste radiusen på den. Disse to tallene vil eliminere det meste av markedet for deg og gjøre det gjenværende valget mye enklere å rettferdiggjøre.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr