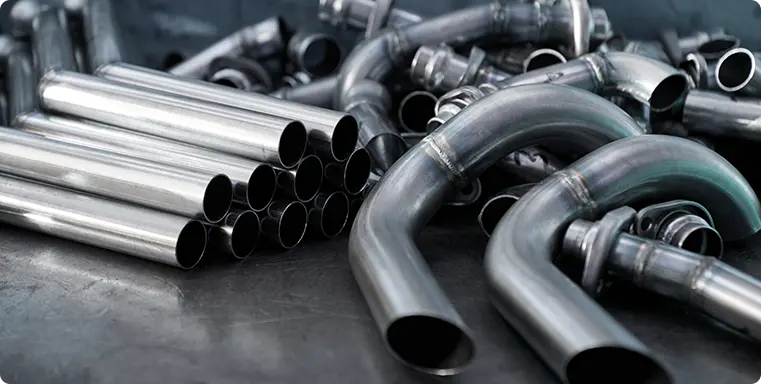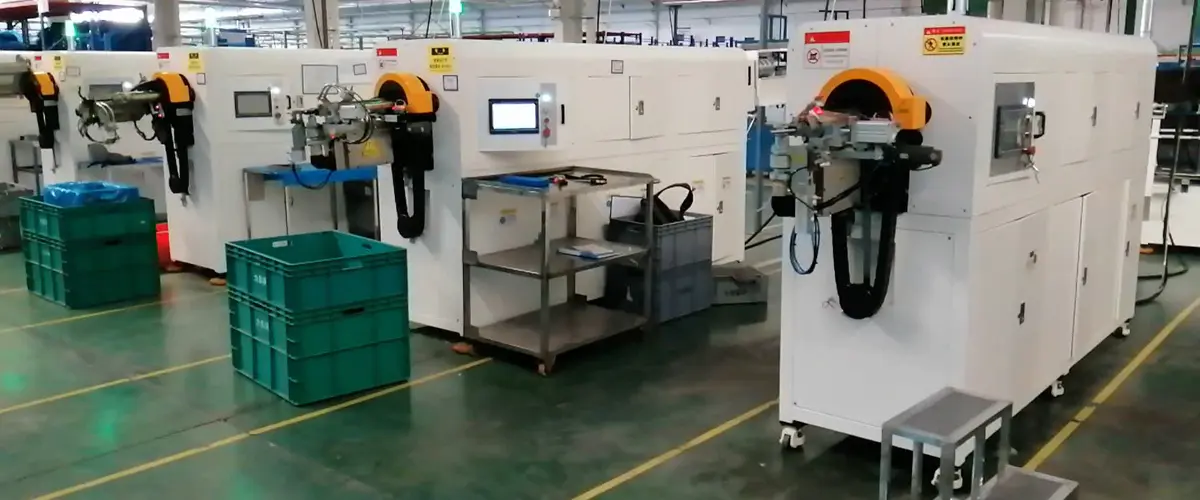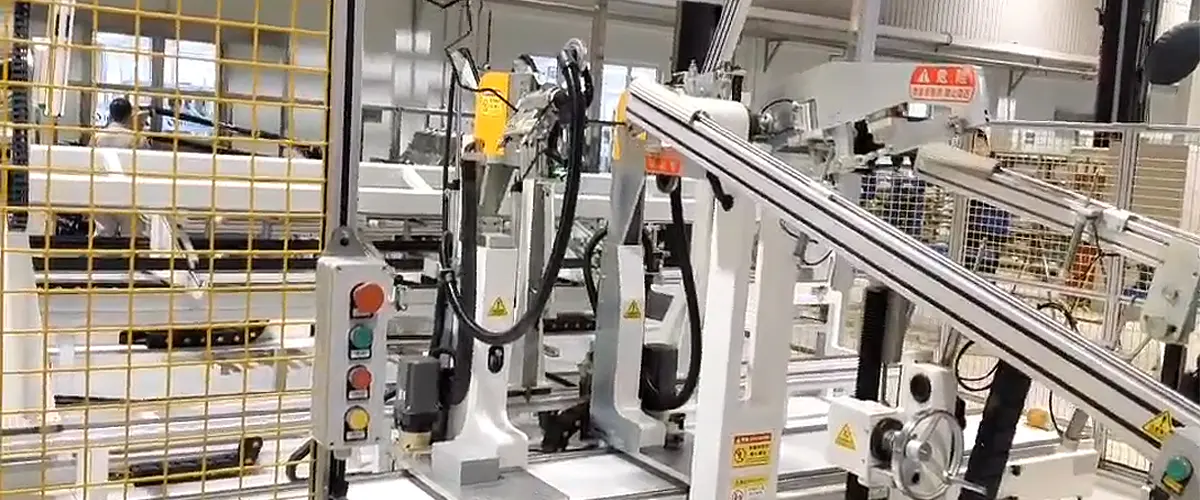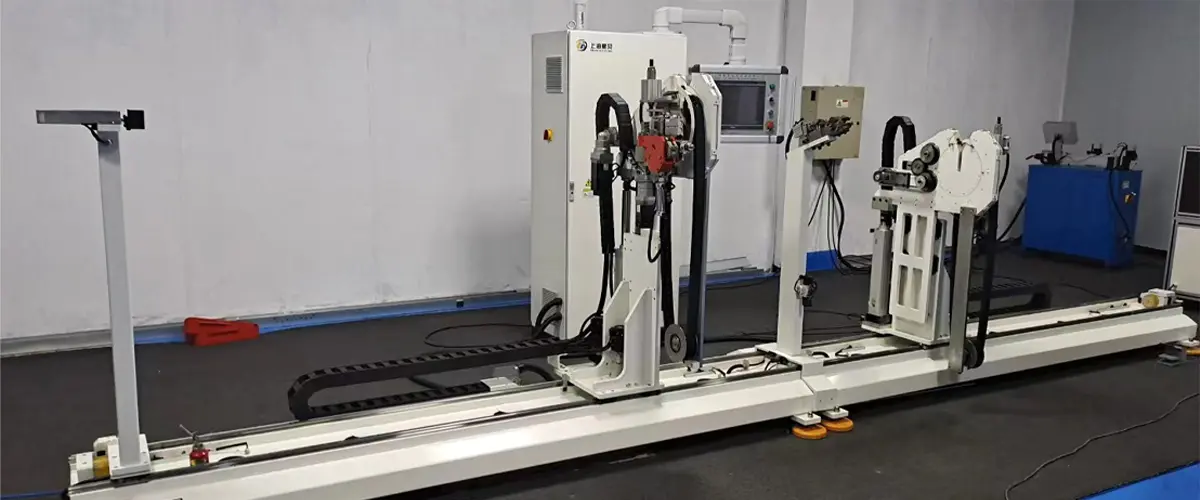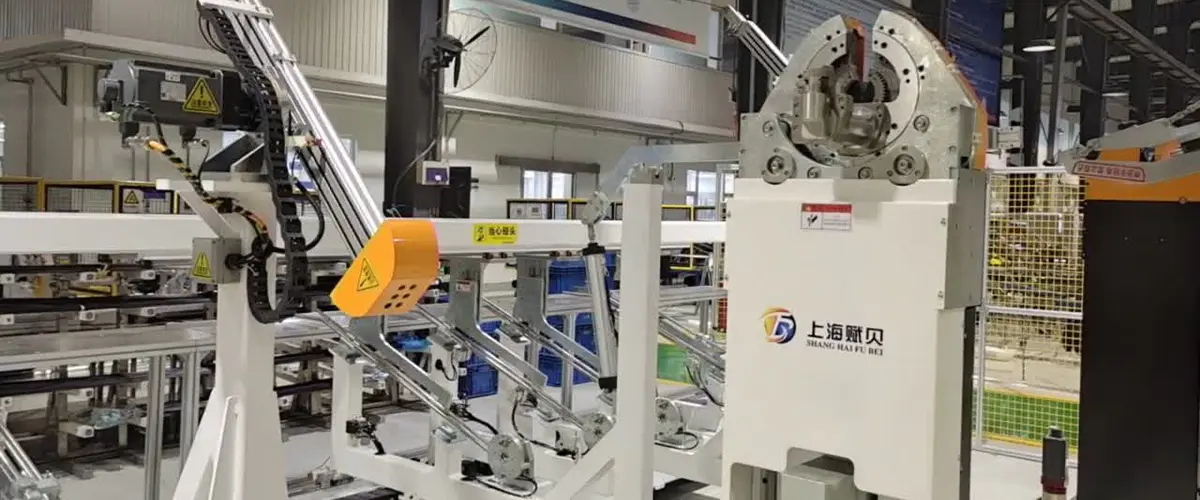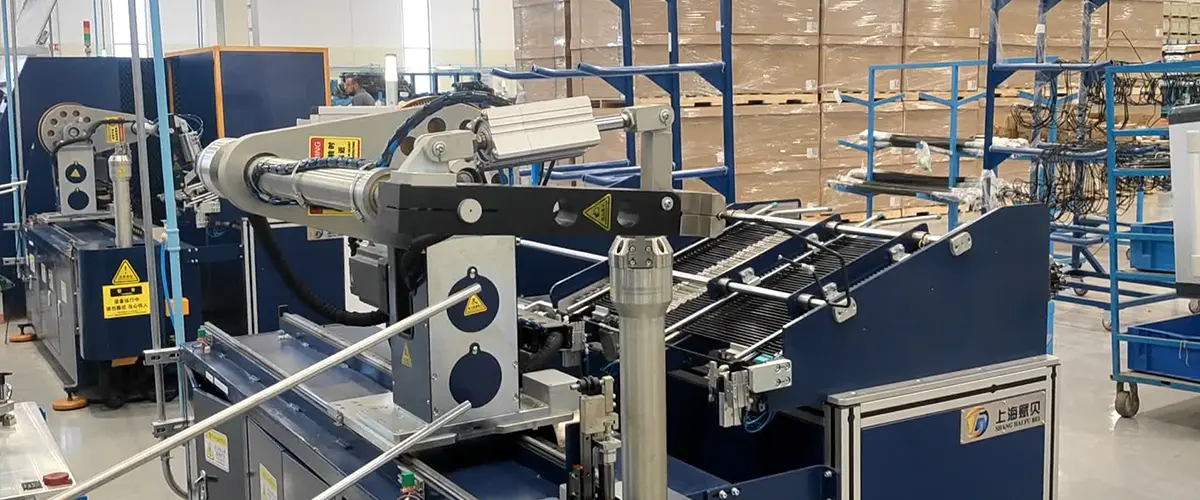


Denne fleksible automatiserte linjen er designet for rørdeler som krever forskjellige operasjoner i hver ende - integrerer automatisk lasting, førsteendeforming, rørbøying, andreendeforming og lossing i en kontinuerlig, helautomatisert produksjonssekvens.
Differensiert sluttbehandling: I motsetning til symmetriske produksjonslinjer, er dette systemet konfigurert til å utføre distinkte operasjoner på venstre og høyre ende av hvert rør innenfor en enkelt produksjonspassasje. Dette gjør den godt egnet for komponenter der hver ende har en annen tilkobling eller tetningsfunksjon, som krever en annen formingsgeometri per side - et vanlig krav i bremseledninger, drivstoffledninger og hydrauliske kretsrør.
Minimal manuell inngang: Det eneste manuelle trinnet i hele prosessen er innledende rørlasting. Når den er plassert, bæres delen automatisk gjennom alle påfølgende formings-, bøye- og losseoperasjoner. Denne tilnærmingen bevarer fleksibiliteten når det gjelder å akseptere rør med varierende eller uregelmessige dimensjoner, samtidig som arbeidsinvolvering holdes på et minimum gjennom hele produksjonssyklusen.
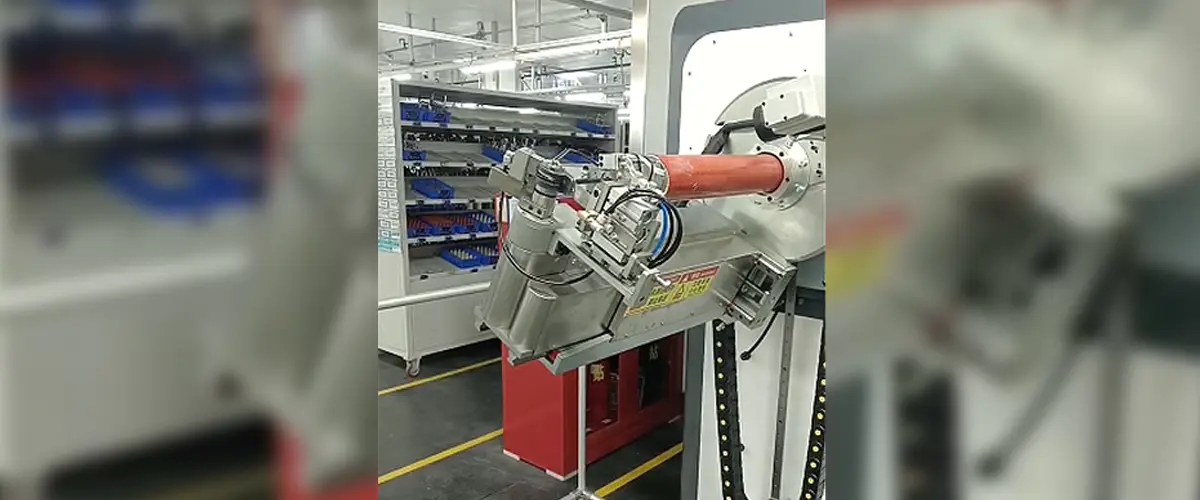
Robotarm mellom stasjonsoverføring: Fordi rørene som behandles av denne linjen ofte er uregelmessig formet eller har profiler som ikke passer standard transportører eller gravitasjonsrenner, håndterer en robotarm overføring mellom stasjoner. Robotarmen tilpasser seg hvert rørs geometri, og sikrer sikker, repeterbar posisjonering ved hver arbeidsstasjon uten å merke eller deformere delens overflate.
Integrert bøyestasjon: I tillegg til forming av begge ender, inkluderer linjen en rørbøyestasjon som former rørlegemet til den nødvendige tredimensjonale profilen. Dette gjør at komplekse fleroperasjonsdeler kan fullføres i en enkelt omgang, og eliminerer behovet for å rute arbeid mellom separate formings- og bøyemaskiner.
Oppskriftsbasert endring: Alle prosessparametere lagres som navngitte oppskrifter. Bytte til et annet delenummer krever kun reseptvalg, hvoretter systemet rekonfigurerer alle akser og prosessinnstillinger automatisk. Dette minimerer nedetid for omstilling og reduserer potensialet for menneskelige feil under oppsett.
Frittstående operasjonsevne: Selv om linjen er designet for å integreres i bredere produksjonsmiljøer, er den også i stand til å fungere som en frittstående maskin. Dette gir produsenter fleksibilitet til å distribuere den uavhengig når produksjonsvolumer eller arbeidsflytkrav ennå ikke rettferdiggjør full linjeintegrasjon, og å skalere opp senere etter behov.
Lav arbeidsavhengighet: Med manuell inngripen begrenset til det første lastetrinnet, kjører linjen med et veldig lite operatørfotavtrykk. Dette reduserer arbeidskostnadene per enhet og fjerner variasjonen som manuell håndtering i mellomtrinn ellers ville innført i prosessen.