Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Helautomatisk rørbøyemaskin med to hode: En praktisk kjøperveiledning
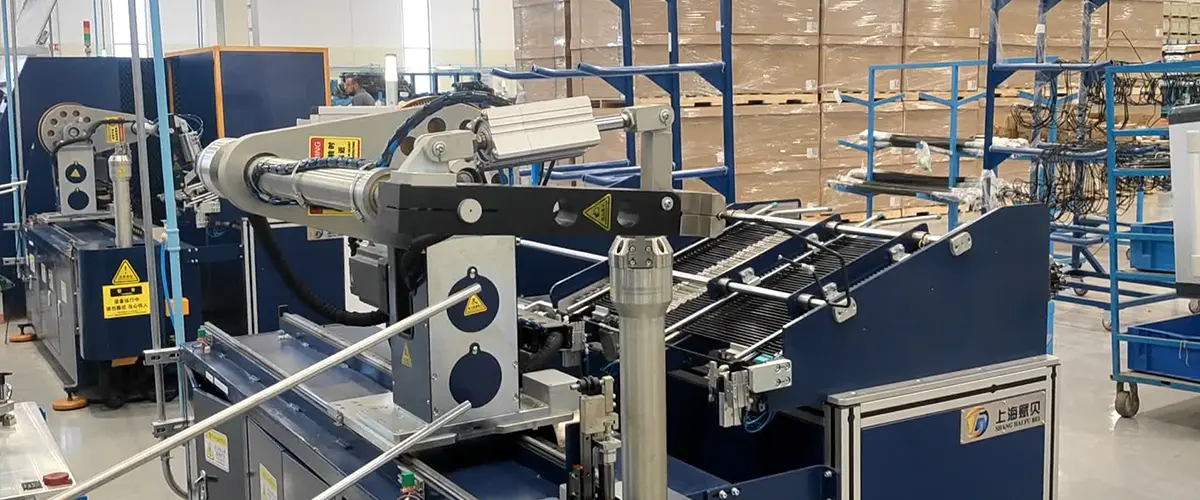
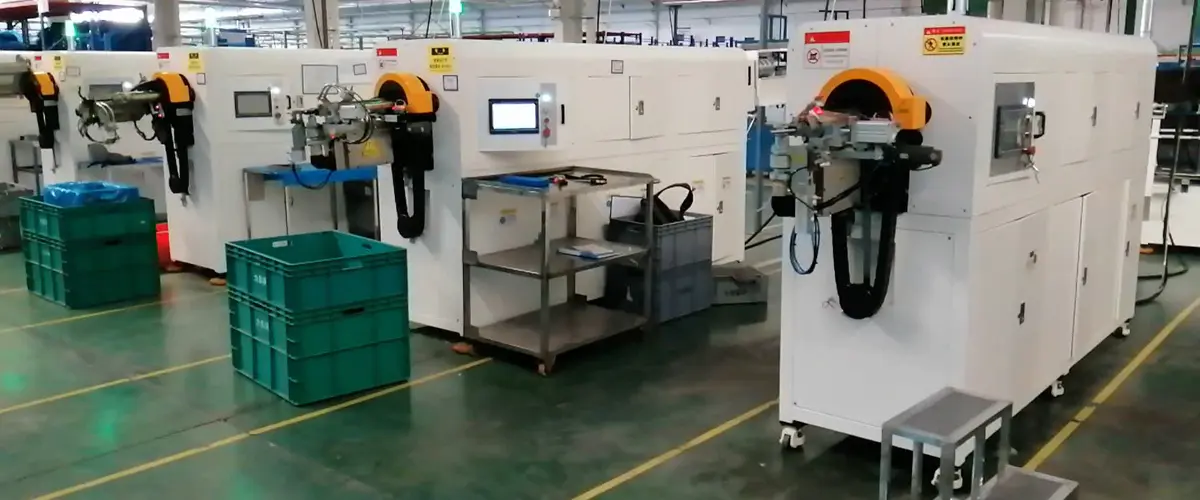
En helautomatisk rørbøyemaskin med to hoder har en tendens til å endre et butikkgulv stille enn dramatisk. I stedet for at en operatør mater en bøy om gangen inn i et enkelt hode, jobber to bøyehoder på samme rør – noen ganger innenfor samme syklus – mens maskinen håndterer mating, rotasjon og posisjonering på egen hånd. For alle som produserer repeterbare rørsammenstillinger i volum, er den virkelige gevinsten ikke et tall på et spesifikasjonsark. Det er den jevne rytmen maskinen bringer til gjennomstrømning, skrothastighet og bemanning.
Det som følger er en praktisk titt på hvordan disse maskinene er bygget, hva spesifikasjonene faktisk betyr i daglig produksjon, og hva som er verdt å sjekke før du bestemmer deg for en konfigurasjon.
Uttrykket brukes løst i handelen. På en hydraulisk dobbelthodebøyer kan de to hodene bevege seg sammen, men operatøren laster fortsatt røret, skyver det mot et stopp og utløser hver bøy. En genuint automatisk maskin lukker den sløyfen. Servodrevne mate- og rotasjonsakser indekserer røret mellom bend, hodene er programmert for vinkel- og tilbakefjæringskompensasjon, og en lagret oppskrift gjengir hele sekvensen ved å trykke på en knapp.
I praksis skiller tre funksjoner automatisk fra halvautomatisk utstyr:
Når alle tre er tilstede, kan den samme maskinen kjøre et enkelt delenummer alle skift eller flytte mellom en familie med lignende deler uten at en erfaren hånd ringer hver akse på nytt. Denne fleksibiliteten er ofte verdt mer enn overskriftsyklustid, spesielt i anlegg som kjører blandede batcher.
Hvis rørbøying fortsatt er nytt for teamet ditt, kan du lese vår klarspråklige guide hvordan en rørbøyemaskin fungerer dekker det grunnleggende om verktøy, klemme og bøyegeometri før du begynner å sammenligne modeller.
To hoder på en seng høres enkelt ut, men måten de forholder seg til hverandre på definerer hva maskinen kan produsere. Det forholdet er verdt å feste tidlig, fordi det er mye vanskeligere å endre senere enn et kontrollalternativ eller et verktøysett.
Ikke alle tohodede design bøyer begge ender samtidig. Noen maskiner speiler hodene for å produsere symmetriske deler i en enkelt syklus - styre, seterammer, enkle U-former, symmetriske væskelinjer. Andre holder hodene uavhengige, slik at venstre og høyre bøyninger kan variere i vinkel og i bøyeplan. Begge er legitimt "dobbelthode", men de løser forskjellige problemer.
Den praktiske grensen på mange deler er geometri snarere enn tonnasje. Den andre bøyningen kan prøve å passere gjennom den første, eller røret kan tilsmusse hodekroppen midt i syklusen. Byggherrer omgår dette med hodeavstand, justerbare bend-armlengder og nøye sekvensering av bøyningsrekkefølgen. Hvis delen din har korte senter-til-senter-avstander, ta den opp tidlig i samtalen - en ti minutters gjennomgang av tegningen kan spare måneder med løsninger.
To bøyninger på ett rør betyr to sjanser for feil å stable seg opp. Servokontroll, en stiv ramme og repeterbar fastspenning holder avstanden mellom svingene stabil - som er nettopp den dimensjonen som lokaliserer delen i kjøretøyet eller sammenstillingen. Konsistens her er det som skiller en maskin som ser bra ut i en demonstrasjon fra en som holder toleranse i uke førti.
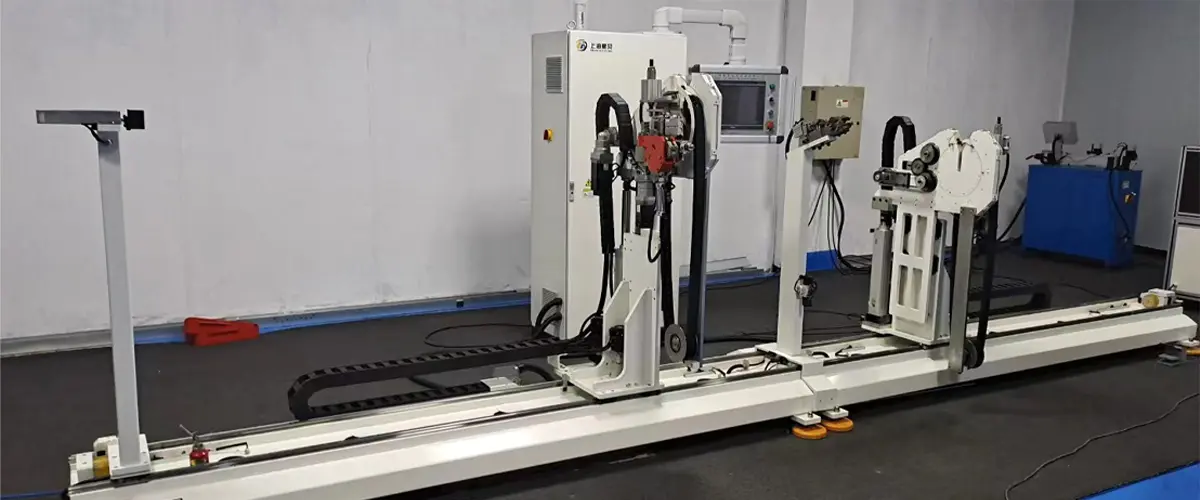
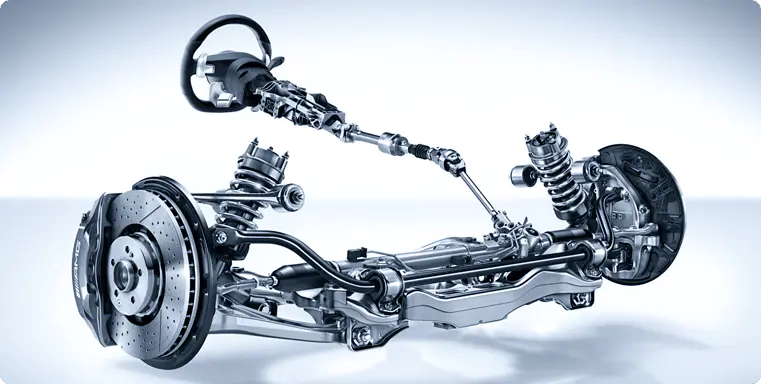 Helautomatisk rørbøyemaskin med to hoder Denne helautomatiske CNC-rørbøyemaskinen med to hoder er bygget for uovervåket produksjon av rør i høyvolum i lengdeområdet 1 000–5 000 mm, og håndterer hele prosessen... Se produkt →
Vår egen helautomatiske dobbelthodemaskin ble utviklet rundt akkurat dette spørsmålet: hvordan holde to bøyninger konsistente mens operatøren bare overvåker.
Modellnummer varierer fra byggherre til byggherre, men den underliggende sammenligningen kommer vanligvis ned til tre maskinklasser. Tabellen nedenfor er en forenklet måte å plassere en kandidatmaskin på før du ser på dens detaljerte datablad.
| Hva du sammenligner | Hydraulisk dobbelthode | CNC dobbelthode | Helautomatisk dobbelthode |
|---|---|---|---|
| Innstilling av bøyevinkel | Manuelle stopp eller ringer | Programmert per akse | Programmert med kompensasjon |
| Slangemating og rotasjon | Håndteres av operatøren | Delvis drevet | Servo-indeksert, lukket sløyfe |
| Bytte | Lang, verktøyavhengig | Flere minutter | Tilbakekalling av oppskrifter, vanligvis minutter eller mindre |
| Operatørrolle | Belaster og utløser hver bøy | Laster inn og bekrefter syklusen | Overvåker og fyller på lager |
| Best passform | Lavt volum, enkle deler | Blandede partier | Repeterbare enheter med større volum |
Utover det avgjør fire tall om en maskin passer til delene dine: maksimal rørdiameter, veggtykkelse for materialet du faktisk kjører, den minste senterlinjeradiusen som er tilgjengelig med verktøyet ditt, og den brukbare avstanden mellom de to hodene.
Dobbelhodebøying er på sitt beste der en del har to bøyninger som må stemme overens - typisk rør med liten diameter i bilarbeid. Bremseledninger, drivstoff- og dampledninger, luftkondisjoneringsledninger, seterammer og rekkverk faller alle inn i den kategorien, og alle straffer inkonsekvens senere i monteringen.
Bremserørproduksjon er et godt eksempel på hvor krevende applikasjonen kan være. Diametrene er små, radiene er tette, og hver linje må passes rent med beslagene etter fakling. En maskin som holder kuttelengde og bøyeposisjon holder hele nedstrømsoperasjonen ærlig.
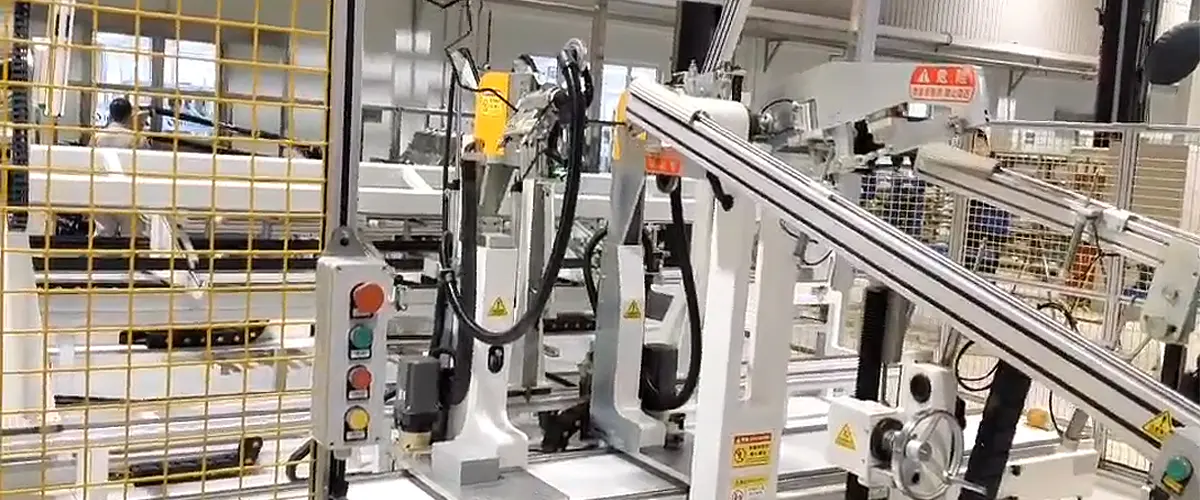
Dobbelthodet rørbøyer for bremserør Dual-Station Synchronization: Breaking Through Productivity Flaskehalser Bremserør er vanligvis lange, slanke rør - for eksempel bilbremseledninger. Konvensjonelle si... Se produkt → Det er begrunnelsen bak vår bremserør-dobbelthodebøyer: to kontrollerte bøyninger, repeterbar posisjonering og en syklus som ikke er avhengig av hvor sliten operatøren er på slutten av et skift.
Luftkondisjoneringsrør for biler er et annet naturlig hjem for denne klassen utstyr. Linjene er lange, rutingen er kompleks, og bøyesekvensen må respektere både klaringen under panseret og beslagene i hver ende. Der volumer rettferdiggjør det, blir benderen én stasjon i en linje i stedet for en frittstående maskin.
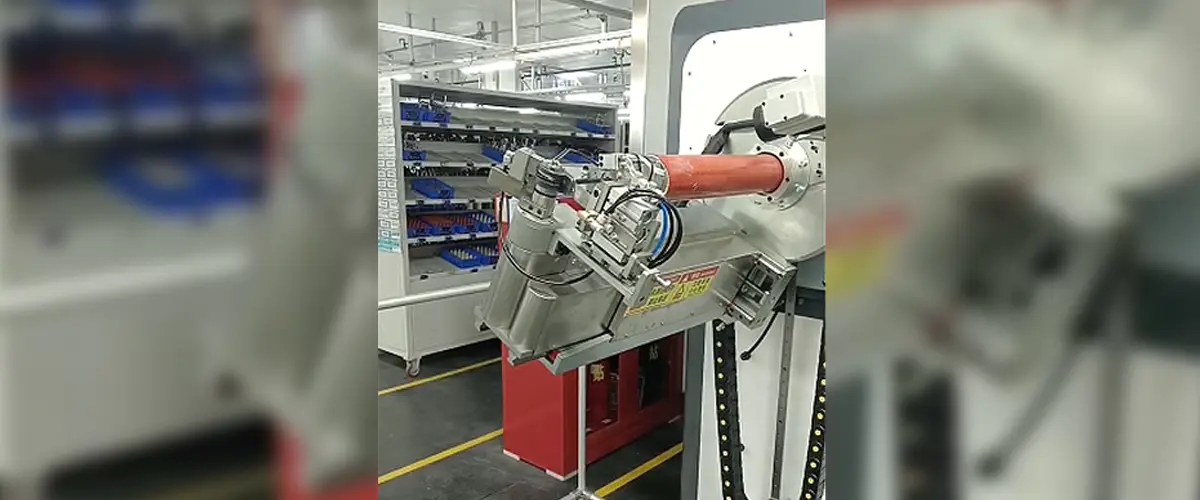
Automatisk luftkondisjoneringsrørformingslinje Integrert linje kombinerer lasting, endeforming, bøying og lossing med robotoverføring og reseptbasert omstilling for varierte rørdeler. Se produkt → Det er retningen vår automatiske luftkondisjoneringsrørformingslinje tar, og den reflekterer et bredere poeng: en bøyningsmaskin bor sjelden alene. Den sitter mellom kutting, endeforming, fakling, krymping og lekkasjetesting. Når disse stasjonene er spesifisert sammen, viser delhåndtering mellom dem - ikke bøying seg selv - vanligvis å være den største skjulte kostnaden.
Bøyedyser, viskerdyser, dorer og spennhylser slites, og tilstanden deres vises i delen lenge før den vises på kontrollskjermen. Spør en hvilken som helst byggherre hvordan verktøy endres, hvordan det er mellomlegg eller justert, og hvordan slitasje overvåkes. En maskin med utmerkede akser og vanskelig verktøytilgang vil koste deg mer i tapte minutter enn du får i syklustid.
Programmering fortjener samme gransking. Et godt oppskriftssystem lar en ny del settes opp fra en tegning eller en 3D-modell i en kort økt, deretter foredles én gang og gjenbrukes for alltid. Dårlig dokumentasjon skatter stille hvert fremtidig oppsett, så be om å få se en ekte programskjerm og oppsettsarket som følger med.
Før du sammenligner sitater, sett sammen følgende. Det forkorter samtalen betraktelig og gir deg vanligvis et mer ærlig svar.
Maskiner som kommer med en klar oppsettrutine har en tendens til å være produktive i løpet av dager. Maskiner som kommer med manual og håndtrykk tar lengre tid, uansett hvor god maskinvaren er.
De fleste uplanlagte stopp går tilbake til en liten liste: dorsmøring, slitasje på viskerdyse, spennhylsegrep og kalibrering av matelengden etter en kraftig krasj. En daglig sjekk av de tre første og en månedlig gjennomgang av den fjerde vil forhindre flertallet av dem. Servoalarmer, når de dukker opp, er vanligvis et symptom på et mekanisk problem snarere enn årsaken - en tørr dor eller en feiljustert dyse vil snuble i en akse lenge før noe går i stykker.
Byggherrer som leverer maskinen bør også kunne fortelle deg slitedelene, forventet levetid og hvordan du bestiller dem. Den ene samtalen sier mye om hvordan utstyret ble designet.
Shanghai Fubei Electromechanical Equipment har bygget rørbehandlingsutstyr siden 2012, og jobbet fra Songjiang-distriktet i Shanghai. Produktspekteret spenner fra enkelthode- og dobbelthodebøyere til nylon- og PA-rørmaskiner, utstyr for forming av rørende, avfasings-, spinne- og krympemaskiner, og komplette formingslinjer for bilapplikasjoner. Servokontroll og datakontroll sitter under det meste.
Det som betyr mer i daglig bruk er at det samme teamet håndterer maskinen, verktøyet og linjeintegrasjonen. Når en del ikke vil oppføre seg – en gjenstridig radius, et tilbakeslag som ikke vil sette seg, en bøyning som spolerer sitt eget hode – hjelper det å snakke med folk som bygger hele systemet i stedet for én isolert stasjon. Du kan lese mer om vår bakgrunn og hvordan vi jobber hvis den tilnærmingen passer måten du kjøper utstyr på.
Den raskeste måten å få et nyttig svar på på en helautomatisk rørbøyemaskin med to hoder er å sende tegninger i stedet for spørsmål i abstrakt. Rørdiameter, veggtykkelse, materiale, nødvendige radier og det vanskeligste i familien forteller oss mer på fem minutter enn en lang spesifikasjonsdiskusjon. Derfra kan vi si tydelig hvilken konfigurasjon som passer, hvilke funksjoner du kan hoppe over, og hvor de virkelige begrensningene fra din side sannsynligvis vil sitte – uansett om du ender opp med å kjøpe fra oss eller ikke.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr