Bransjenyheter
Hjem / Nyheter / Bransjenyheter / PA Pipe Bending Machine: En praktisk veiledning for pålitelig rørproduksjon
PA-rør er ikke en oppskalert versjon av kobber- eller stålrør, og en PA-rørbøyemaskin er ikke bare en metallbøyemaskin med en annen dyse. Polyamidrør har et annet tilbakefjæringsmønster, en annen overflatefølsomhet og et annet sett med feilmoduser. Hvis du noen gang har sett en pen bøy bli til en flat eller bøyd linje etter at klemmene åpner seg, vet du allerede at maskinen, verktøyet og oppsettet må fungere som ett system.
Vi har brukt år på å bygge rørbehandlingsutstyr i Shanghai, og lærdommen fra vår egen butikk er enkel: definer røret, kontroller bøyningen og bevis resultatet. Denne guiden går gjennom de praktiske punktene vi diskuterer med produksjonsteam før et PA-rørbøyningsprosjekt går fra prøve til serieutgang. Hvis du ønsker den bredere konteksten, kan du lese mer om vår bakgrunn for rørbehandling .
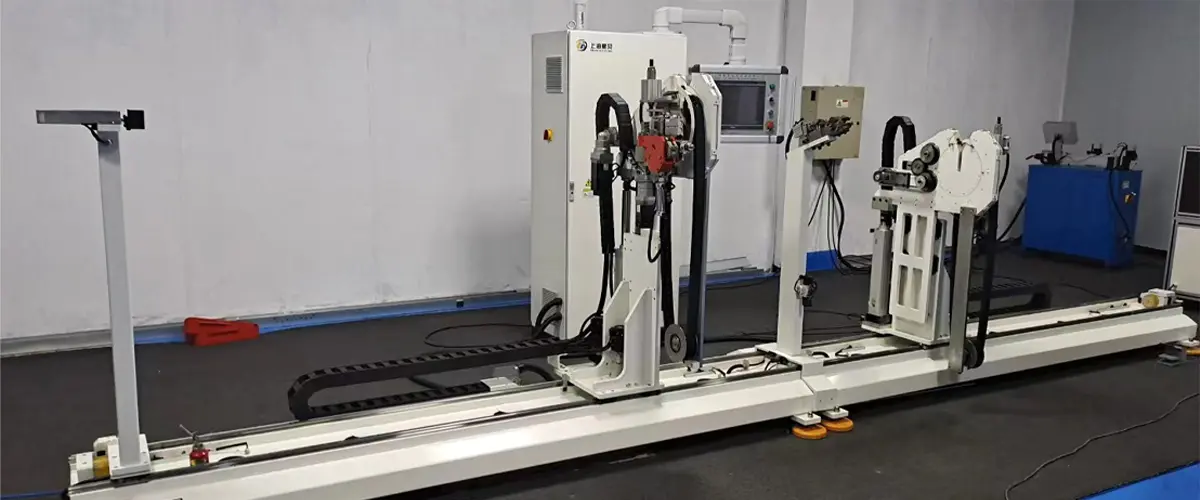
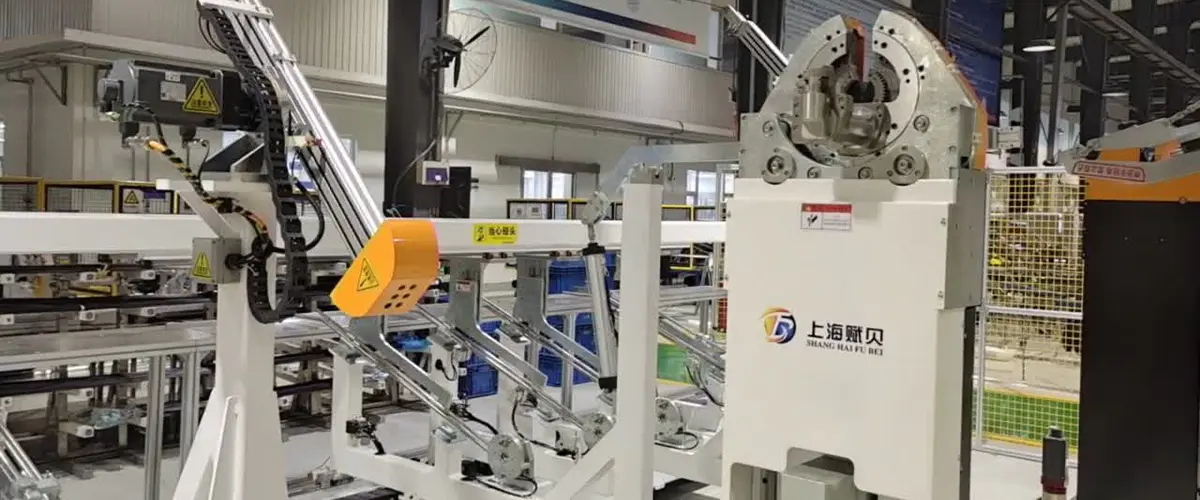
A PA rørbøyemaskin danner polyamidrør gjennom en kontrollert sekvens: mate, klemme, bøye, losse. Bøyeformen setter senterlinjeradiusen. Klemmedysen holder røret mot dysen. Trykkdysen følger utsiden av bøyningen og hjelper til med å kontrollere materialstrømmen. På enkelte oppsett kan en viskermatrise eller intern støtte brukes for å redusere flating og rynker. Forskjellen med PA er at materialet skyver tilbake annerledes. Den er elastisk, følsom for temperatur og fuktighet, og ofte mer utsatt for overflatemerking enn metall.
På en produksjonsmaskin er den viktige egenskapen ikke bare maksimal bøyevinkel. Det er repeterbarhet: samme matelengde, samme bøyningsvinkel og samme tilbakefjæringskorreksjon på den første delen og den tusende delen. Servostyrte akser, oppbevaring av oppskrifter og et tydelig menneske-maskin-grensesnitt gjør det praktisk. En velvalgt maskin bør også la en operatør justere klemkraften, bøyehastigheten og kompensasjonen uten å gjøre hver endring til en langvarig prøveperiode.
Polyamid er en familie, ikke ett materiale. PA6, PA66, PA11, PA12 og sammensatte karakterer kan se like ut på en tegning, men oppføre seg annerledes i en bender. Veggtykkelse, ytre diametertoleranse, harpiksstivhet, fuktighetsinnhold og lagringsforhold påvirker alle resultatet. Det er derfor en bøyningsoppskrift kopiert fra en batch kan trenge justering for den neste.
Disse egenskapene gjør ikke PA umulig å bøye. De gjør oppsettsdisiplin viktigere. En maskin som kan holde en stabil klemkraft og gjenta en presis bøyevinkel er langt mer verdifull enn en som bare tilbyr en stor nominell kapasitet.
Når vi kjører en prøveperiode, arbeider vi vanligvis gjennom fem variabler før vi bedømmer maskinen eller verktøyet. Rekkefølgen er viktig, fordi endring av to variabler samtidig kan skjule den virkelige årsaken til en dårlig bøy.
Etter den første artikkelen, inspiser bøyningen for ovalitet, veggfortynning, merker og vinkelfeil. Kjør deretter en liten batch og sjekk de samme punktene på nytt. En prosess som fungerer på én prøve, men driver over tjue deler, er ikke klar for produksjon.
Verktøy er der en god maskin blir en god prosess. Bøydysesporet skal passe til rørdiameteren og støtte ytterveggen uten å klemme den. Klemme- og trykkdyser bør komme i kontakt med røret over et generøst område, fordi punktbelastning er en vanlig årsak til merker og deformasjoner. Hvis bøyningen er tett eller røret er tynnvegget, kan det være nødvendig med en viskerdyse eller intern støtte for å kontrollere innsiden av bøyningen.
For PA-rør er rent, tørt verktøy også viktig. Smøremiddel som hjelper en metallbøy kan trekke til seg støv eller påvirke senere montering, så ethvert smøremiddel bør være godkjent for materialet og sluttbruken. Maskinkontrollene skal tillate finjustering av bøyningsvinkel, tilbakefjæringskompensasjon og matelengde, med oppskrifter som kan låses eller kontrolleres av tillatelsesnivå.

Bruk tabellen nedenfor som utgangspunkt for en maskinspesifikasjon eller en leverandørgjennomgang. Det er ikke en erstatning for en bøyeprøve, men det hjelper å skille spørsmålene som påvirker produksjonen fra spørsmålene som bare ser bra ut på en brosjyre.
| Beslutningsområde | Hva skal bekreftes | Hvorfor det betyr noe |
|---|---|---|
| Rørspesifikasjon | PA-grad, utvendig diameter, vegg, toleranse, fuktighetstilstand | Ulike PA-kvaliteter fjærer tilbake forskjellig og kan trenge forskjellig støtte. |
| Bøygeometri | Senterlinjeradius, bøyningsvinkel, rette lengder, klaring | Trange radier og korte rette øker risikoen for ovalitet og merking. |
| Verktøy | Dysespor, innsatsmateriale, vindusvisker eller innvendig støtte | Dårlig kontakt kan knuse, merke eller flate røret selv på en maskin med kapasitet. |
| Kontroll | Servo-økser, oppbevaring av oppskrifter, tilbakefjæringskorrigering, tilgangsnivåer | Repeterbarhet avhenger av stabile innstillinger og kontrollerte endringer. |
| Validering | Første artikkel, batchsjekker, lekkasje eller trykktest om nødvendig | En bøy som ser riktig ut må fortsatt bevise at den oppfyller monteringskravet. |
Hvis du også sammenligner materialfamilier, kan denne veiledningen for å velge en bøyemaskin av nylonrør gir nyttig kontekst om verktøy og rørhåndtering.
PA-rør er vanlig i væske- og luftledninger for biler, klimaanlegg og industrielle pneumatiske systemer, selv om den nøyaktige karakteren og godkjenningen avhenger av applikasjonen. I disse områdene blir bøyemaskinen sjelden bedømt alene. Det vurderes ut fra om den kan levere en konsistent bøy som passer til neste monteringstrinn uten omarbeiding.
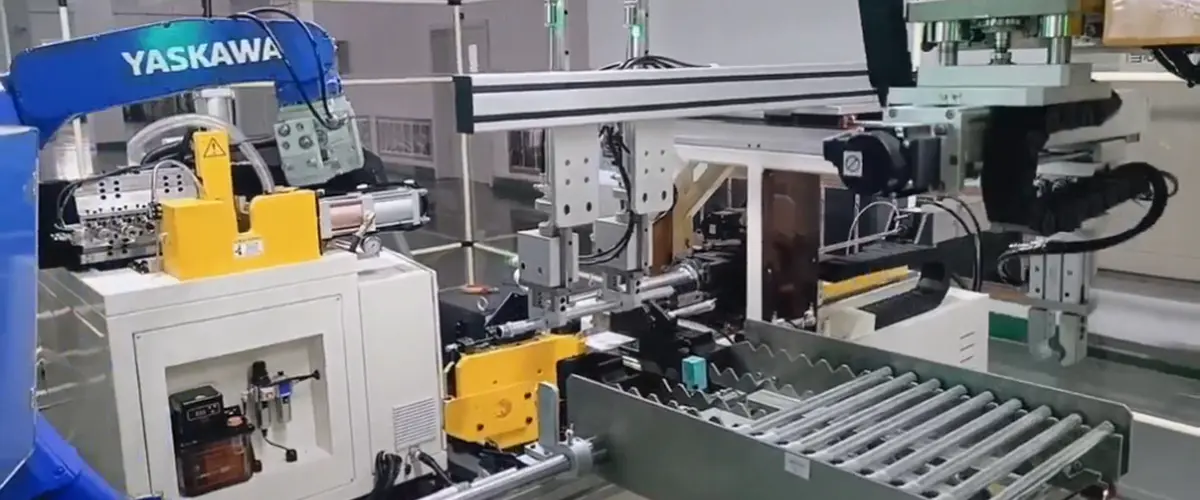
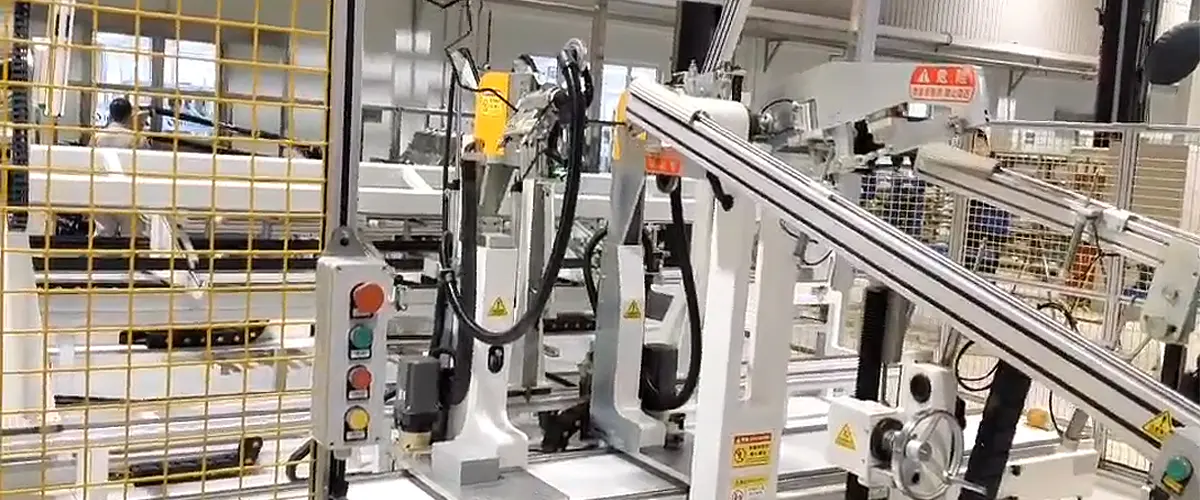
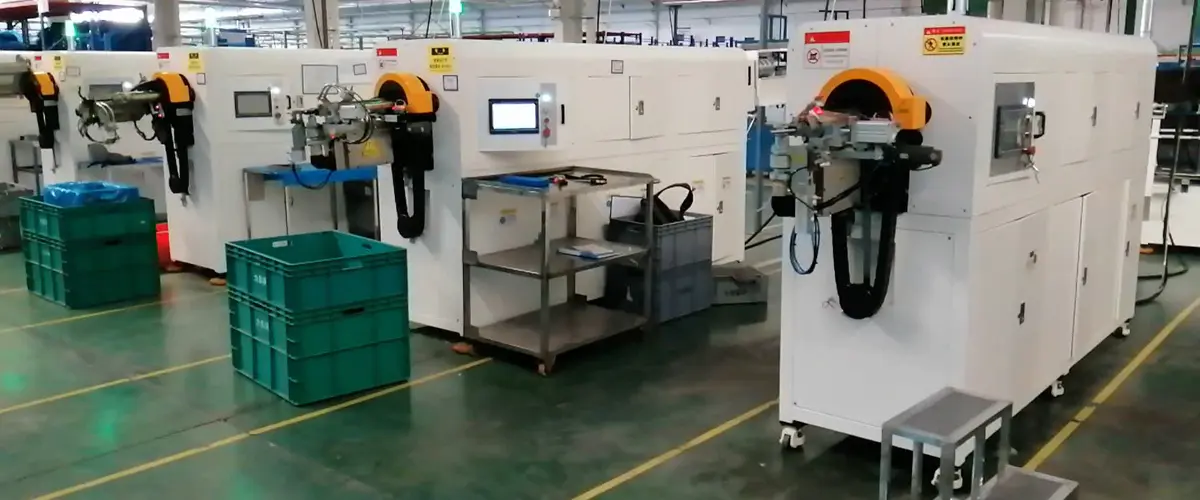
For produksjon, planlegg maskinen som en del av en linje, ikke en øy. Vurder hvordan røret vil bli lastet, hvordan ferdige deler vil bli losset, hvor inspeksjon vil skje, og hvordan overganger vil bli registrert. Hvis den samme cellen kjører flere PA-rørdelnummer, kan raske reseptendringer og tydelig verktøyidentifikasjon spare mer tid enn en liten økning i maksimal bøyehastighet.
Vedlikehold er ikke glamorøst, men det er der mange bøyeproblemer forhindres. Sjekk verktøy for slitasje, polering og oppbygging ved starten av hvert skift. Se på klemmeinnsatser for kutt eller flating. Bekreft at mateføringen er justert og at sensorene er rene. Hold en liten logg over bøyningsvinkelkontroller og kompensasjonsendringer slik at en avdrift er synlig før den blir skrap.
Operatører bør også vite hvordan en god bend ser ut for hvert delenummer. Et lite merke kan være kosmetisk på ett rør og et avslag på et annet. Tydelige akseptprøver, god belysning og en kort eskaleringsrute for tvilsomme deler gjør mer for kvaliteten enn en lang manual som ingen leser.
Å velge en PA-rørbøyemaskin er egentlig et spørsmål om passform: tilpasning mellom røret, verktøyet, kontrollsystemet og produksjonsrutinen. Begynn med røret og bøyetegningen, kjør en nøye prøveperiode og valider en liten batch før du skalerer opp. Hvis du sender oss et prøverør, en bøyetegning og en målsyklustid, kan vi hjelpe deg med å jobbe gjennom de praktiske detaljene og velge en konfigurasjon som passer jobben.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr