Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Dobbelthodet rørbøyemaskin: En praktisk veiledning for rørfabrikanter
I rør- og rørfabrikasjon skjuler den reelle kostnaden for en bøyd del ofte i den andre passasjen. Når en komponent trenger to symmetriske bøyninger, for eksempel en U-bend, et par matchende forskyvninger, eller de to benene til en rektangulær ramme, tvinger en enkelthodemaskin operatøren til å bøye, frigjøre, omplassere og bøye seg igjen. En rørbøyemaskin med to hoder fjerner dupliseringen ved å montere to bøyehoder på en seng slik at begge bøyningene dannes i en enkelt synkronisert syklus.
Denne veiledningen forklarer hvordan disse maskinene fungerer, hvordan hovedkonfigurasjonene er forskjellige, hvilke spesifikasjoner som avgjør om en maskin passer til delene dine, og hvor en dobbelthodeplattform fortjener sin plass på butikkgulvet.
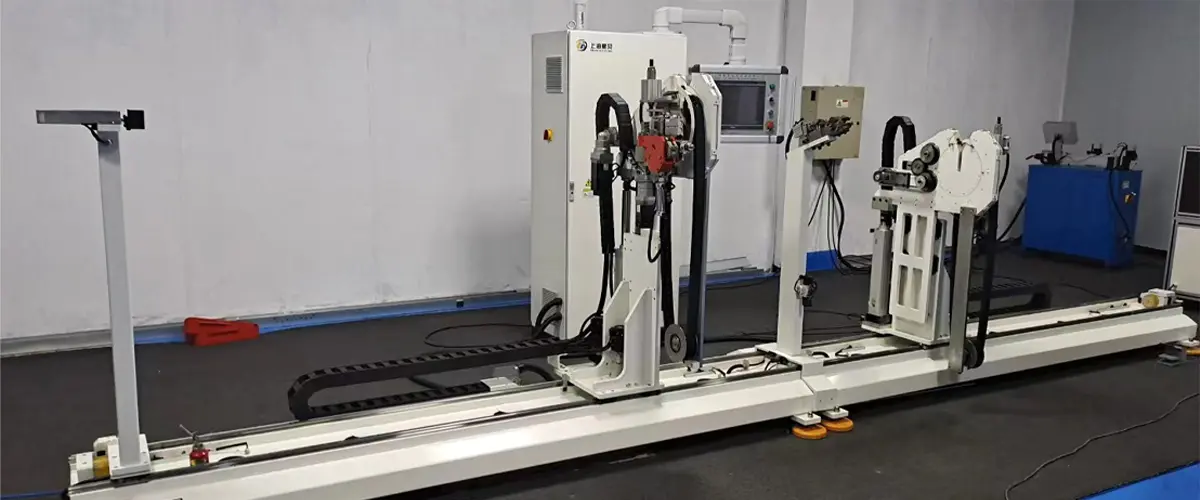
En bøyemaskin med to hode har to bøyeenheter, vanligvis beskrevet som venstre og høyre hode, på en felles maskinbase. Røret klemmes og holdes mellom dem, og hvert hode roterer en bøyningsdyse rundt sitt eget senter for å danne en bøy. Fordi hodene sitter på samme akse, er avstanden mellom de to bøyene satt av avstanden mellom hodene, mens bøyningsvinkelen på hver side styres av maskinens kontrollsystem eller av justerbare mekaniske stoppere.
På servodrevne maskiner er både hoderotasjon og rørposisjonering programmerbare, så å skifte fra en del til den neste betyr å hente frem et lagret program i stedet for å gjenoppbygge oppsettet for hånd. Det er der den virkelige fordelen ligger: repeterbar geometri, og en syklustid som er nær halvparten av hva en enkelthodemaskin trenger for den samme symmetriske delen.
En grense er verdt å forstå før du kjøper. De fleste dobbelthodemaskiner bøyer seg i et enkelt plan. Hvis delen din også trenger bend utenfor planet, trenger du vanligvis en CNC-bender med en roterende vogn, eller en andre operasjon på en annen maskin. Å matche maskinarkitekturen til delens geometri er den første beslutningen, og alt annet følger av den. Hvis du vil ha en trinn-for-trinn oppfriskning av det grunnleggende, vår artikkel om hvordan en rørbøyemaskin fungerer dekker den grunnleggende mekanikken til bøying, fastspenning og tilbakefjæring.
Ingen av plattformene er universelt bedre. Tabellen nedenfor oppsummerer avveiningene vi diskuterer oftest når kunder sender oss deltegningene sine.
| Hensyn | Enkelthode CNC Bender | Dobbelthodet rørbøyemaskin |
|---|---|---|
| Bøyer per syklus | En | To, dannet samtidig |
| Typiske delformer | Komplekse tredimensjonale rørløp | Symmetriske U-bøyninger, forskyvninger, parallelle ben |
| Syklustid på symmetriske deler | Lengre på grunn av reposisjonering mellom bøyninger | Kort, fullført i én syklus |
| Bøy flyet | Flerplan med vognrotasjon | Vanligvis et enkelt fly |
| Verktøy | En set of bend and clamp dies | To matchende sett, ofte speilvendt |
| Best passform | Lavt volum, stor variasjon, 3D-deler | Middels til høyt volum, repeterende symmetriske deler |
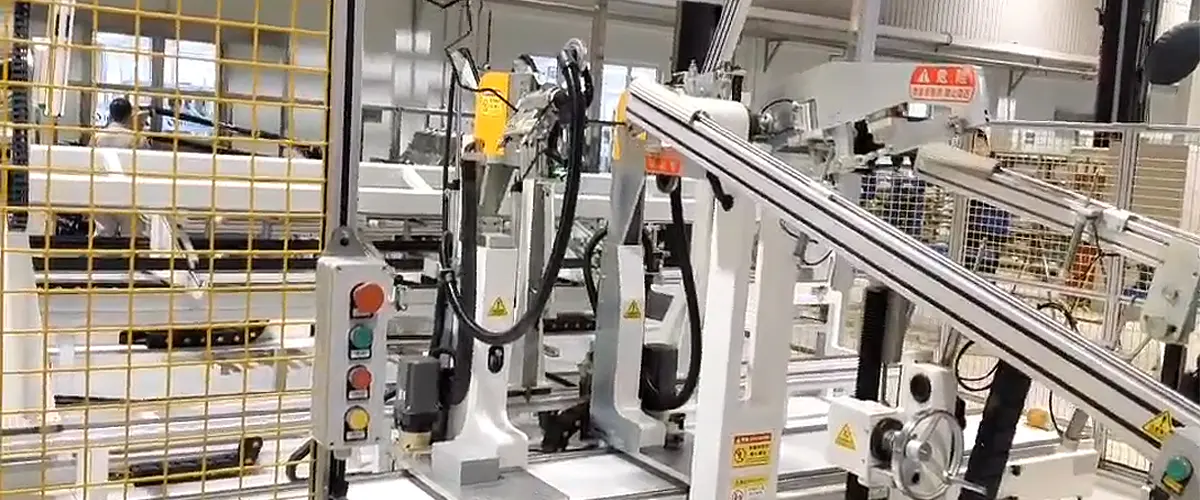
Servomotorer driver både hoder og posisjoneringsakser, og bøyningsvinkler legges inn på en berøringsskjerm i stedet for å ringes inn for hånd. Programmer for dusinvis av delenumre kan lagres og hentes frem, noe som holder overgangen kort og holder den første delen av en batch identisk med den siste. Dette er konfigurasjonen vi anbefaler når en butikk bøyer en blanding av symmetriske deler og skifter over flere ganger i skiftet.
 CNC dobbelthodet rørbøyemaskin Designet for høypresisjon, høyvolumsproduksjon av bremse- og hydraulikkledninger i lengdeområdet 1 000–5 000 mm, integrerer denne CNC-rørbøyeren med to hoder fullstendig au... Se produkt →
Automatisering legger til mating, posisjonering og tømming, slik at operatøren overvåker syklusen i stedet for å håndtere hver tube. Gjennomstrømningen øker og, like viktig, også konsistensen, fordi røret er plassert ved maskinen i stedet for for hånd. Disse maskinene passer til store partier med ett enkelt delenummer og kan kobles til en bredere rørbehandlingslinje med endeformings- eller kutteutstyr.
Helautomatisk Double-Head Pipe Bending Machine Denne helautomatiske CNC-rørbøyemaskinen med to hoder er bygget for uovervåket produksjon av rør i høyvolum i lengdeområdet 1 000–5 000 mm, og håndterer hele prosessen... Se produkt → Bremselinjer er et spesielt tilfelle. Diametre er små, vegger er tynne, og overflaten er ofte belagt eller belagt, så fastspenningen må være skånsom og verktøyet må være finbehandlet. Maskiner som er bygget for dette arbeidet, bruker hoder med tett stigning, presise bøyedyser og nøye kontrollert klemtrykk for å holde bøyeradiusen uten ovalitet, knekking eller overflatemerker.
Dobbelthodet rørbøyer for bremserør Dual-Station Synchronization: Breaking Through Productivity Flaskehalser Bremserør er vanligvis lange, slanke rør - for eksempel bilbremseledninger. Konvensjonelle si... Se produkt → To maskiner som ser like ut i et katalogbilde kan være helt forskjellige i hva de faktisk kan bøye. Før du sammenligner priser, bekreft disse punktene mot dine egne deltegninger.
Hvis en leverandør ikke kan kjøre en bøyeprøve med ditt materiale og veggtykkelse, be om en video av en sammenlignbar del som produseres. Lyd og syklustid i en video avslører ofte mer enn et spesifikasjonsark.
Bilproduksjon er der dobbelthodebøyning viser seg tydeligst. Bremseledninger, drivstoff- og dampledninger og luftkondisjoneringsrør inneholder alle gjentatte symmetriske bøyninger, og volumene er høye nok til at syklustiden betyr noe. I produksjon av klimaanlegg gjelder samme logikk for kondensator- og fordamperrør, der to bøyninger med samsvarende radius må sitte i nøyaktig avstand fra hverandre.
Utover metallrør, kan nylon- og PA-rør brukt i væske- og pneumatiske systemer også bøyes på dobbelthodeplattformer når verktøyet er tilpasset det mykere materialet og dets forskjellige tilbakefjæringsoppførsel. Den røde tråden er repetisjon: Hvis en stor del av delene dine er symmetriske, utfører det andre hodet betalt arbeid på hver syklus.
Gode resultater kommer fra oppsettet, ikke fra kontrollpanelet. Følgende sekvens er en pålitelig rutine.
Fordi en dobbelthodemaskin er konfigurert rundt delene dine, betyr leverandøren like mye som maskinen. Spør hvordan bøyedysene er utformet, hvordan kontrollsystemet håndterer tilbakefjæring, og hvem som støtter maskinen når den er installert. En leverandør som bygger både maskinen og verktøyet kan ta ansvar for den ferdige bøyen, ikke bare for rammen.
Vi er Shanghai Fubei Electromechanical Equipment, en produsent av rørbehandlingsmaskineri grunnlagt i 2012. Våre doble hodebenders, single-head benders, nylon tube benders, endeformingsmaskiner og automatiske produksjonslinjer bruker servokontroll, menneske-maskin-grensesnitt og datakontrollsystemer, og vi bygger tilpassede linjer for bil- og klimaanleggkunder. Du kan lese mer om vår bakgrunn innen rørbehandlingsutstyr og måten vi nærmer oss tilpassede prosjekter på.
I de fleste tilfeller er hvert hode verktøy for å produsere samme radius, som er det symmetriske deler krever. Noen maskiner kan settes med forskjellige dyser på hver side, men delen må fortsatt være geometrisk kompatibel med et delt bøyeplan.
For bøyninger med tynne vegger eller store radier kan det være nødvendig med en dor eller viskerdyse for å forhindre utflatning og rynking. Avstanden mellom hodene er begrenset, så diskuter dorstøtte med leverandøren din før maskinen bygges.
Stål, rustfritt stål, kobber, kobber-nikkel, aluminium, nylon og PA-rør er alle vanlige. Materiale og veggtykkelse bestemmer verktøyet, klemtrykket og mengden av tilbakefjæringskompensasjon som kreves.
En rørbøyemaskin med dobbelt hode er ikke bare en raskere enkelthodemaskin. Det er en annen måte å planlegge en del på, og besparelsene kommer fra å eliminere en andre håndteringsoperasjon på hver syklus. Hvis produksjonen din er bygget rundt symmetriske bend, er det verdt å sende en tegning og en målsyklustid til en produsent og spørre hvordan maskinen vil se ut for ditt spesifikke rør.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr