Bransjenyheter
Hjem / Nyheter / Bransjenyheter / CNC-rørbøyemaskiner med to hode: En praktisk kjøperveiledning for fabrikker
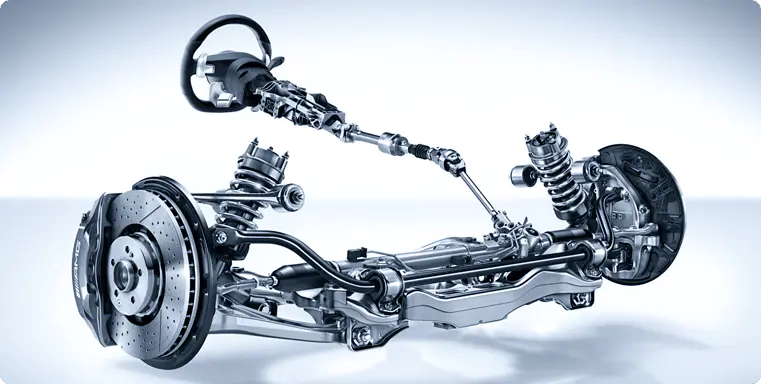
En CNC-rørbøyemaskin med to hoder kan stille omforme en rørfabrikasjonsbutikk. I stedet for å bøye en ende om gangen, bruker den to programmerbare bøyehoder for å danne begge ender av et rør i en koordinert syklus. For alle som produserer repeterbare rør- eller rørdeler, spesielt innen bil- og HVAC-arbeid, kan denne endringen bety færre oppsett, mindre håndtering og en mer forutsigbar flyt fra kuttet lengde til ferdig del.
I Shanghai Fubei har vi bygget rørbehandlingsutstyr siden 2012, og det samme spørsmålet dukker opp igjen og igjen: er en dobbelthodet CNC-bukker verdt det for våre deler? Det ærlige svaret avhenger av delfamilien, bøygeometri, materiale og hvor mye manuell håndtering som er skjult i den nåværende prosessen. Denne guiden går gjennom den praktiske siden.
En konvensjonell bøyemaskin med ett hode danner en bøyning om gangen. Programmet eller operatøren flytter røret, roterer det og bøyer seg igjen. En dobbelthodemaskin bærer to bøyeenheter, ofte vendt mot hverandre, slik at røret kan klemmes en gang og formes i begge ender. På en CNC-modell er aksene servodrevet og styrt gjennom et program, så bøyningsvinkel, bøyposisjon og forholdet mellom de to hodene kan gjentas uten å stole på manuell tilbakestilling.
"CNC"-delen betyr like mye som det andre hodet. Det betyr at maskinen kan lagre deloppskrifter, kompensere for materialtilbakeslag og koordinere bevegelser som ville være vanskelige å kontrollere mekanisk. I produksjonen betyr det kortere omstillinger og mer konsistente deler, forutsatt at verktøyet og programmet er tilpasset jobben.
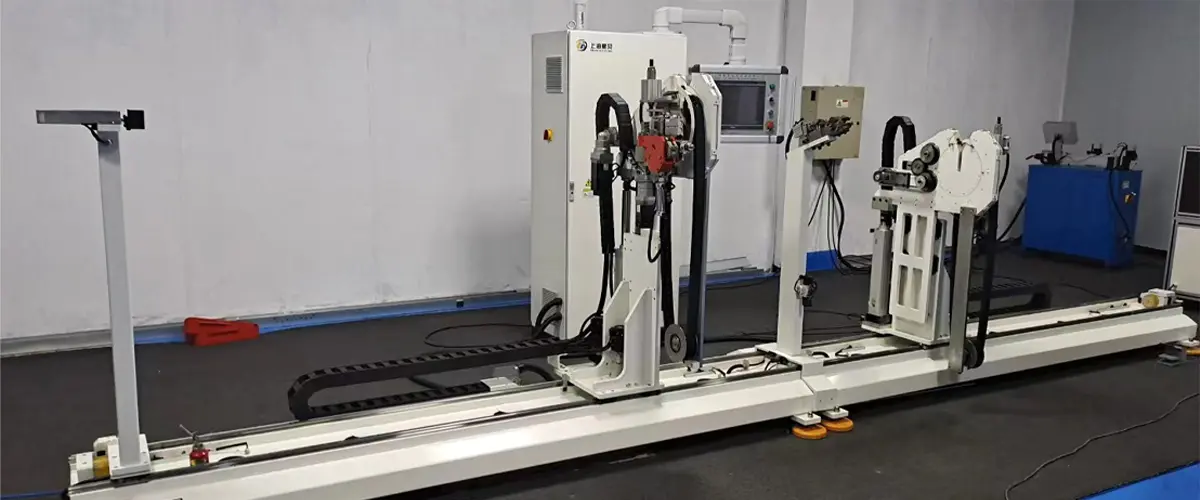
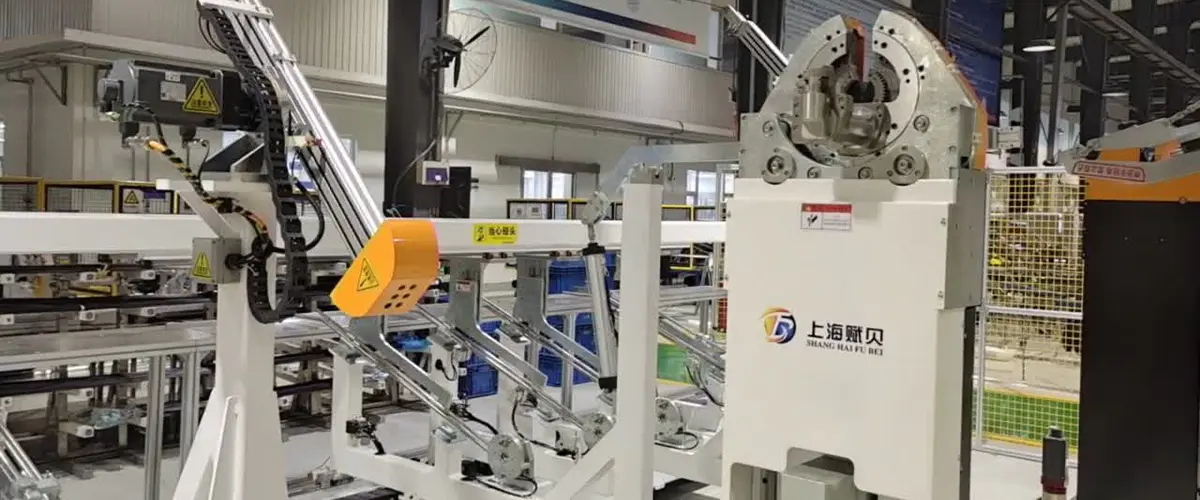
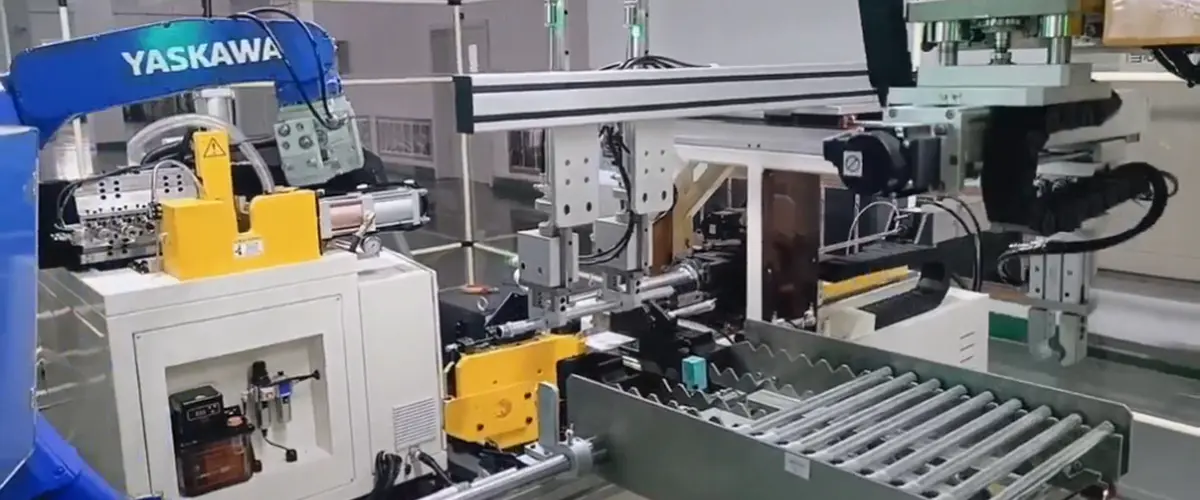
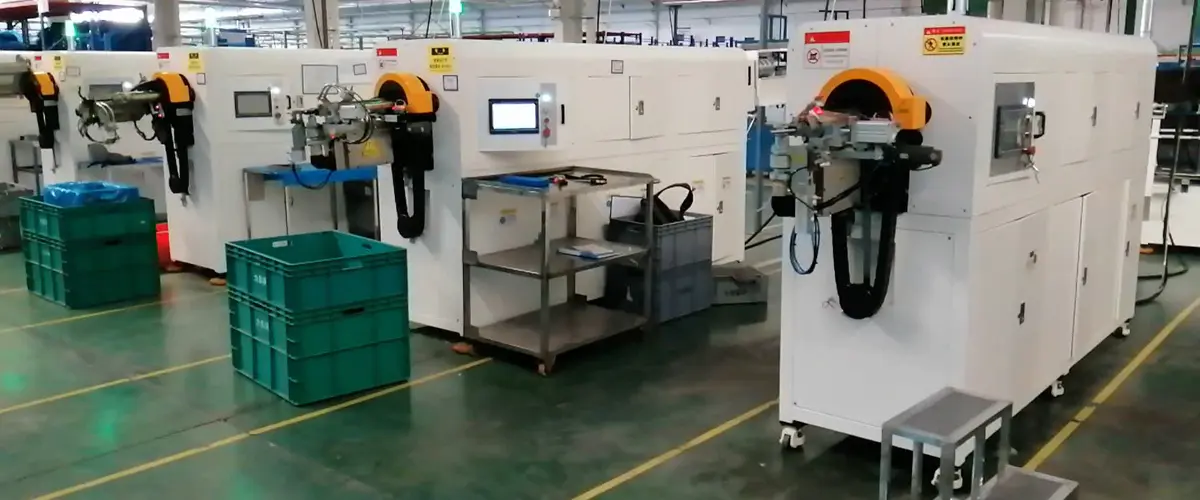
 CNC dobbelthodet rørbøyemaskin For 1 000–5 000 mm bremse- og hydraulikkledninger koordinerer denne CNC-dobbelthodebøyemaskinen 15 servoakser og multi-bend-sekvenser. Se produkt →
De fleste jobber begynner med en deltegning eller en målt prøve. Programmereren definerer bøyesekvensen, avstanden mellom bøyningene, rotasjonsvinklene og bøyeradiene. Verktøy er valgt for rørdiameter, veggtykkelse og materiale. Etter oppsett klemmer maskinen røret, posisjonerer det mot bøyedysene og utfører sekvensen. På en dobbelthodemaskin kan de to hodene arbeide på motsatte ender av samme rør, enten samtidig eller i en kontrollert sekvens.
God programmering gjør mer enn å få maskinen til å bevege seg. Den vurderer om røret kan håndteres uten kollisjon, om klemmen kan gripe uten merking, og om bøyesekvensen gir nok rett lengde til neste operasjon. Hvis du er ny i prosessen, denne nybegynnerveiledningen til hvordan rørbøying fungerer gir nyttig bakgrunn før du sammenligner maskintyper.
Den største gevinsten er ikke bare "to bøyninger på en gang." Det er reduksjon av håndtering. Deler med bøyninger i begge ender krever ofte at operatøren snur, flytter eller flytter til en andre operasjon. En dobbelthodemaskin kan fjerne noe av den bevegelsen, noe som forbedrer repeterbarheten og reduserer sjansen for at en del blir lastet i feil retning.
Dobbelthodet CNC-bøying er vanlig i rørarbeid i bilindustrien, klimaanlegg og kjølekomponenter og andre fabrikkerte rørsammenstillinger der begge ender trenger nøyaktige bøyninger. Bilbremselinjer er et godt eksempel: delen er ofte liten, bøygeometrien gjentar seg i volum, og konsistensen er viktig. Luftkondisjoneringslinjer og andre HVAC-rørsammenstillinger er også fordelaktige når røret har bøyninger i begge ender og produksjonen er lang nok til å rettferdiggjøre oppsettet.
Det er ikke et universelt svar. Svært små batcher, komplekse tredimensjonale bend eller deler med tett klaring rundt verktøyet kan fortsatt passe en enkelthodemaskin eller en annen prosess. Det riktige valget kommer vanligvis fra å gjennomgå en familie av deler i stedet for en enkelt tegning.
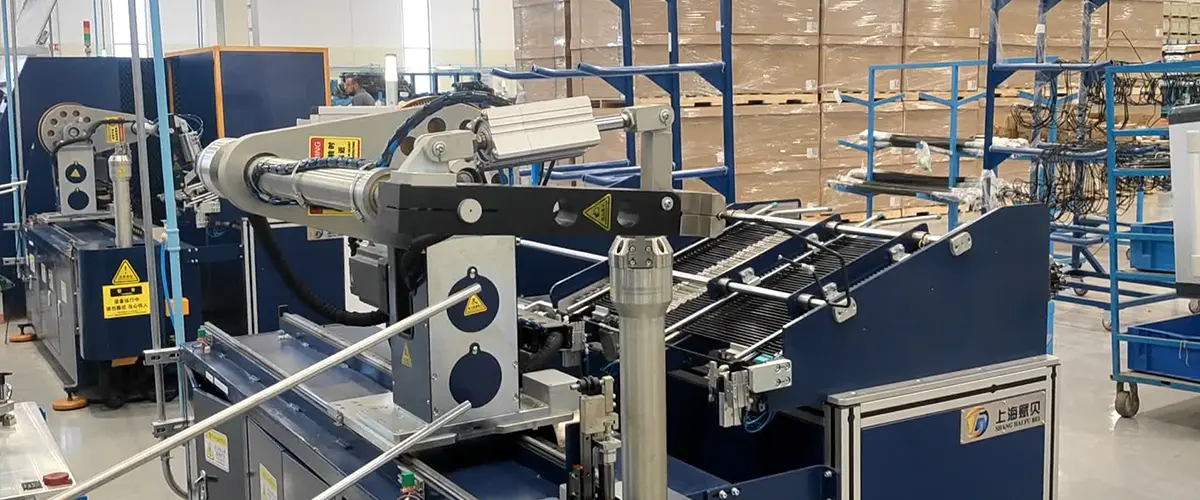
Dobbelthodet rørbøyer for bremserør To-hodet bremselinjebøyer fullfører begge ender i én klemoperasjon, med CNC/PLC-kontroll og 3–52 mm rørkapasitet. Se produkt → Når du sammenligner maskiner, se forbi overskriften "maksimal rørdiameter." Den virkelige muligheten er en kombinasjon av rørmateriale, veggtykkelse, bøyeradius, bøyningsvinkel og plassen som trengs for verktøy. En maskin som håndterer en stor diameter i bløtt stål kan oppføre seg annerledes med rustfritt eller aluminium. Tabellen under gir et praktisk utgangspunkt for en spesifikasjonssamtale.
| Hva å sammenligne | Hvorfor det betyr noe | Hva du skal spørre om |
|---|---|---|
| Rør- og rørserie | Diameter alene definerer ikke formbarhet | Hvilke materialer, veggtykkelser og bøyeradier er påvist? |
| Antall CNC-akser | Flere akser kan bety mer fleksibilitet, men også mer programmering | Hvilke akser er servostyrte, og hva koordinerer kontrolleren? |
| Bend hode arrangement | Påvirker delklaring, verktøytilgang og syklusdesign | Kan begge hoder jobbe uavhengig eller sammen på vår side av familien? |
| Verktøy og klemme | Bestemmer merkefritt grep og praktisk oppsettstid | Hvilket verktøy er inkludert, og hvordan håndteres omstillinger? |
| Automatiseringsnivå | Manuelle, halvautomatiske og helautomatiske maskiner passer til forskjellige volumer | Hvor tilfører operatøren verdi, og hvor kan maskinen ta over? |
| Kontroll og oppskrifter | Påvirker repeterbarhet og omstillingshastighet | Hvordan lagres, sikkerhetskopieres og justeres programmer for tilbakekobling? |
Det hjelper også å ta med eksempler på deler eller en tydelig deltegning til diskusjonen. En maskinbygger kan ofte oppdage et verktøyproblem eller en håndteringsbegrensning før tilbudsstadiet, noe som sparer tid senere.
Nøyaktighet i rørbøying produseres ikke av kontrollen alene. Det kommer fra hele systemet: stiv maskinstruktur, presis servorespons, passende bøyningsdyser, konsistent materiale og et program som står for tilbakefjæring. Maskinene våre er bygget rundt servokontroll, menneske-maskin-grensesnitt og datakontroll, med sikte på å gjøre gjentatt produksjon forutsigbar i stedet for å være avhengig av konstant operatørkorreksjon.
Verktøy fortjener spesiell oppmerksomhet. En bøyningsform som er slitt eller dårlig tilpasset røret kan introdusere ovalitet, rynker eller inkonsekvente vinkler. Klemmedyser og trykkdyser må gripe fast uten å knuse eller merke overflaten. Før en maskin installeres, avtal verktøypakken og akseptdelene.
En bøyemaskin med to hoder kan stå alene, men den blir ofte en del av en større rørbehandlingssekvens: kuttet i lengde, endeforming, bøying, måling og noen ganger montering. Når volumet rettferdiggjør det, kan en helautomatisk dobbelthodemaskin redusere manuell lasting og gjøre syklusen mer konsistent. For bilforming av luftkondisjoneringsrør, fungerer bøyetrinnet sjelden isolert. Den må passe med endeforming, rengjøring og inspeksjon, så vi ser på hele ruten i stedet for bare bøyemaskinen.
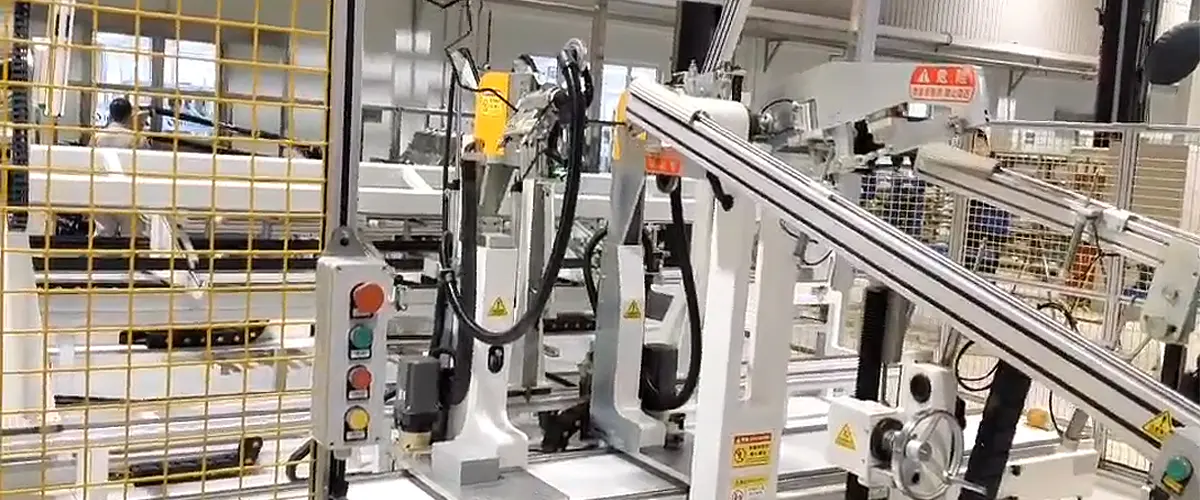
Helautomatisk rørbøyemaskin med to hoder For uovervåket 1 000–5 000 mm rørproduksjon automatiserer denne CNC-dobbelthodemaskinen lasting, bøying med to ende og utladning over 15 servoakser. Se produkt → CNC-maskiner belønner god rengjøring. Hold arbeidsområdet fritt for spon og skrap, sjekk smørepunktene i henhold til tidsplanen, og inspiser formene for slitasje. Sikkerhetskopier programmer regelmessig og hold en enkel oversikt over parameterendringer. Operatører bør opplæres til ikke bare å trykke på start, men å gjenkjenne lyden og utseendet til en god bøy versus et utviklende problem. En dobbelthodemaskin har to bøyesoner, så vakter, forriglinger og lockoutprosedyrer bør være en del av hvert skift.
Å kjøpe en CNC-rørbøyemaskin med dobbelt hode er en langsiktig beslutning. Maskinen skal passe til delene du lager nå og gi plass til delene du forventer å lage neste gang. Det hjelper også å jobbe med en byggherre som kan diskutere verktøy, programmering og linjeintegrasjon på vanlig språk. Shanghai Fubei har produsert rørbehandlingsutstyr siden 2012, inkludert bøyere, endeformingsmaskiner, avfasingsmaskiner, spinnemaskiner og tilpassede automatiserte linjer. Teamet vårt jobber fra Songjiang, Shanghai, og støtter kunder innen bilindustri, klimaanlegg og andre rørfabrikasjonsfelt.
Hvis du sammenligner alternativer, start med en delfamilie, et volumanslag og en klar liste over begrensninger. Vi kan hjelpe deg med å sjekke om en dobbelthodet CNC-bukker er riktig passform, og hvis den ikke er det, sier vi det. For å lære mer om vår bakgrunn og hvordan vi jobber, besøk vår om-side .
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr