Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Veiledning for rørbøyemaskin: typer, valg, oppsett og grunnleggende betjening
Nesten hver væske eller gass som beveger seg gjennom en maskin, må reise rundt noe - en motorblokk, en kompressor, en rammeskinne, en brannmur. Rett rør passer sjelden. A rørbøyemaskin er utstyret som gjør en rett rørlengde til en jevn, nøyaktig kurve, og gjør det på samme måte på den tiende delen som på den første.
Prinsippet er lett å beskrive. Maskinen holder røret, støtter det fra innsiden og utsiden, og trekker det rundt en roterende dyse. Det som skiller en ren bøy fra en flat eller rynkete kommer ned til verktøy, kontroll og opplevelsen av menneskene som setter den opp.
Roterende trekkbøying er arbeidshestmetoden i industriell produksjon, og de fleste maskiner på et moderne butikkgulv er bygget rundt det. Røret belastes og skyves fremover til starten av bøyningen sitter mot bøyedysen. En klemmatrise lukkes deretter og låser røret inn i sporet på den matrisen. Bak den følger en trykkdyse røret mens det beveger seg, mens en viskerdyse støtter innerveggen rett bak bøyepunktet. Inne i røret holder en dor veggen fra å kollapse.
Deretter roterer bøyedysen og drar røret med seg. Fordi klemmen og røret beveger seg sammen, strekkes materialet på utsiden av kurven og komprimeres på innsiden, noe som er akkurat det en god bøy krever. Alt annet i maskinen er til for å holde den deformasjonen under kontroll.
| Komponent | Rolle i svingen |
|---|---|
| Bøy dø | Angir senterlinjeradius og formen på kurven |
| Klemdyse | Låser røret mot bøyedysen slik at det ikke kan skli |
| Trykkdyse | Følger røret og kontrollerer ytterveggen av bøyningen |
| Vindusviskerdyse | Støtter innerveggen rett bak bøyepunktet |
| Dorn | Sitter inne i røret og hindrer veggen i å kollapse |
Hvis du er ny i prosessen, vår vanlig språkguide på hvordan en rørbøyemaskin fungerer går gjennom samme sekvens trinn for trinn.
Ikke alle buede rør er laget på samme måte. Maskinfamilien er bred, og hvert design passer til en annen jobb:
For de fleste produsenter som arbeider med rør opp til noen få inches i diameter, dekker den første og den fjerde typen størstedelen av daglig produksjon.
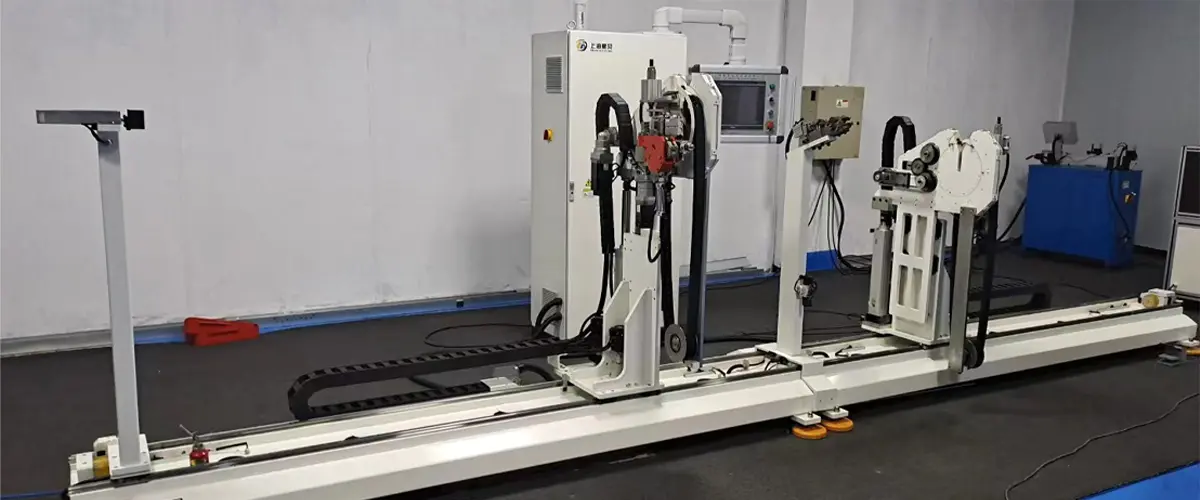
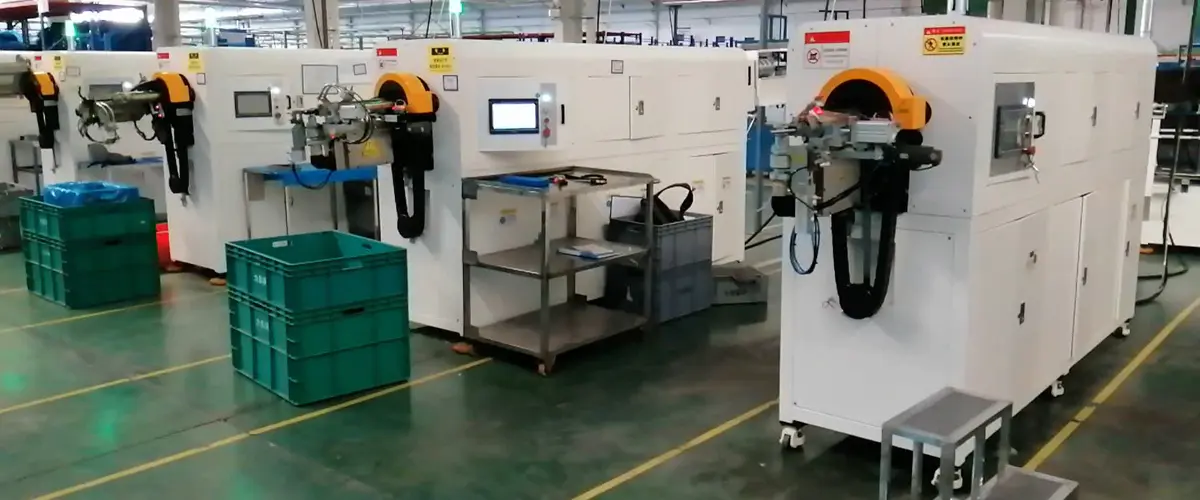
En maskin med ett hode bøyer én radius om gangen. Operatøren laster røret, maskinen gjør bøyningen, og enten flyttes røret for neste bøy eller så er delen komplett. Dette er fortsatt det mest fleksible arrangementet på gulvet: bytt verktøy og program, og samme maskin håndterer en annen del.
Der den moderne enkelthodemaskinen skiller seg fra en eldre er i kontrollen. Servodrevne akser styrer matingen, rotasjonen mellom bend og selve bendvinkelen. Når et program er bevist, trenger ikke operatøren å justere noe etter følelse - maskinen gjentar den samme bevegelsen for hele batchen.
 Helautomatisk rørbøyemaskin med ett hode Servodrevet rørbøyer med ett hode med automatisk lasting og integrert arbeidsflyt, egnet for repeterbar batchproduksjon på tvers av stål-, aluminium- og kobberrør. Se produkt →
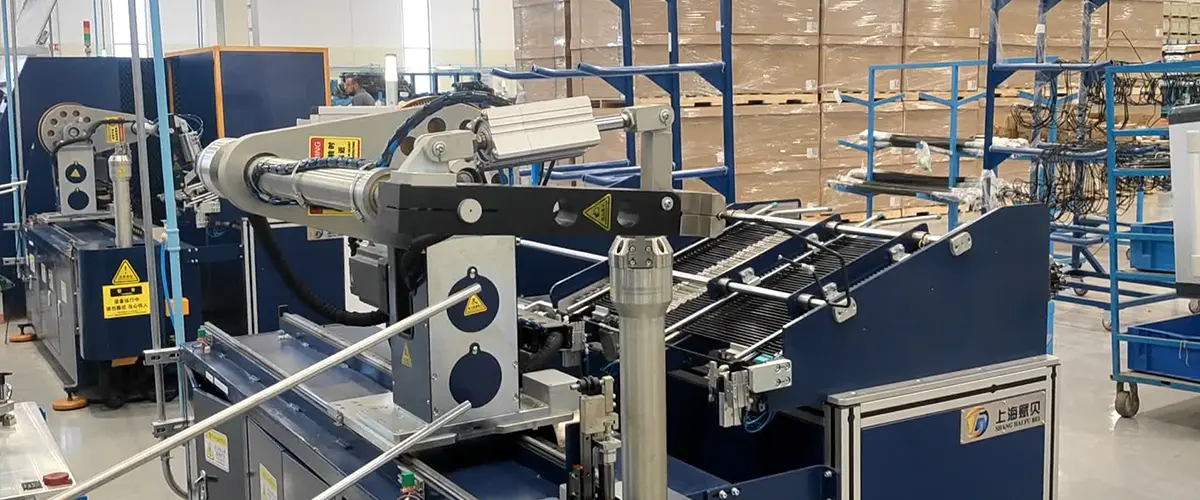
En bøyemaskin med dobbelt hode har to bøyehoder som vender mot hverandre, slik at begge ender av et rør kan dannes samtidig. For deler med bøyninger i hver ende og et rett løp mellom, kutter dette syklustiden dramatisk og fjerner det andre håndteringstrinnet.
Bilbremselinjer er det klassiske eksemplet. De er vanligvis korte, tynnveggede og produseres i veldig store volumer, og hver millimeter av bøyeposisjonen betyr noe fordi linjen må rutes rundt fjærings- og chassiskomponenter uten å berøre dem. En CNC-dobbelthodemaskin med servostyrte hoder holder disse posisjonene konsekvente fra første del til ti-tusendel.
CNC dobbelthodet rørbøyemaskin for bremse- og hydraulikkledninger Høyvolums dobbelhodet rørbøyer med servokontrollerte hoder, automatisk lasting i begge ender og CNC-programmering, egnet for konsekvent produksjon av bremse- og hydraulikkledninger. Se produkt → Før du sammenligner modeller, hjelper det å skrive ned de reelle kravene til delen. Svarene har en tendens til å begrense feltet raskt:
Få disse seks svarene på papir og spesifikasjonen skriver nesten seg selv.
Plastrør oppfører seg ikke som metall. Den fjærer mer tilbake, den riper lett, og den kan bøye seg i stedet for å bøye seg hvis radiusen er for trang. En bøyemaskin av nylonrør bruker derfor annen verktøygeometri, mildere klemtrykk og ofte en oppvarmet eller temperaturkontrollert prosess for å få materialet til å følge formen i stedet for å bekjempe den.
I luftkondisjonerings- og bilapplikasjoner er nylon- og PA-linjer vanlige fordi de er lette, korrosjonsbestandige og rimelige. Å bøye dem nøyaktig avhenger fortsatt av de samme grunnprinsippene: riktig radius, riktig støtte og et kontrollsystem som gjentar bevegelsen nøyaktig.
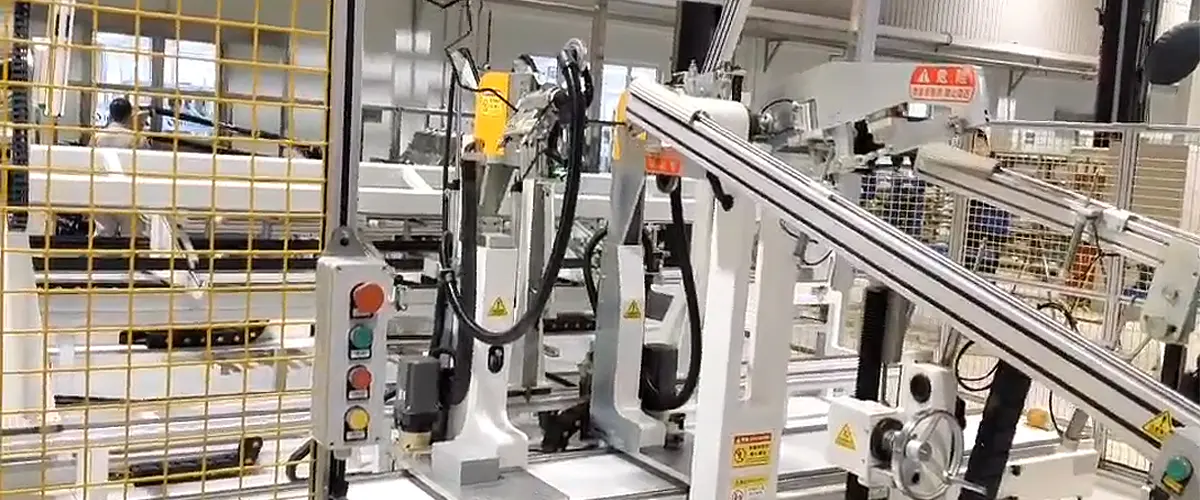
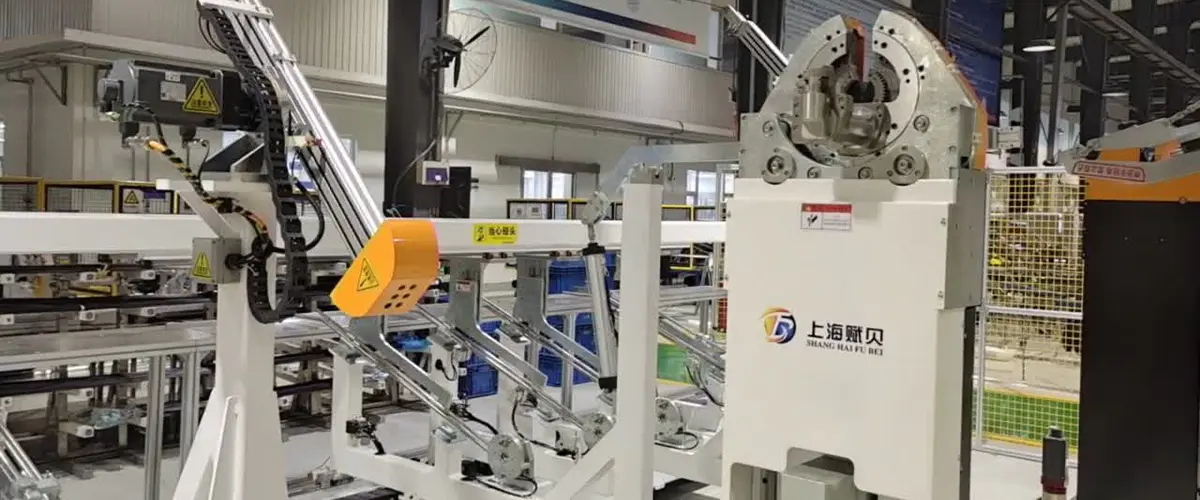
Når en del er stabil og volumet er høyt nok, slutter bøyemaskinen å være et frittstående verktøy og blir én stasjon i rekken. Rør kuttes, bøyes, endeformes, testes og pakkes i rekkefølge, ofte med automatisk lasting mellom trinnene. Gevinsten er ikke bare hastighet - det er konsistens, fordi den menneskelige variasjonen mellom skift forsvinner.
Luftkondisjoneringsrørforming for biler er en god illustrasjon. Disse linjene kjører flere svinger, en bestemt endeform og en lekkasjesjekk, alt på en del som skal passe til et fast punkt på kjøretøyet. Å bygge den flyten som én integrert linje, i stedet for fem frakoblede maskiner, er vanligvis det som utgjør forskjellen i skrothastighet.
Automatisert produksjonslinje for luftkondisjonering for biler Integrert automatisert linje som kombinerer endeforming, bøying og robotoverføring, og reduserer håndteringstrinn for luftkondisjoneringsrørdeler for biler med forskjellige operasjoner i hver ende. Se produkt → Bøyeutstyr er slitesterkt, men nøyaktigheten avviker hvis det ignoreres. Noen få vaner holder en maskin ærlig over år med produksjon:
Ingenting av dette er komplisert. Det må bare være noens jobb.
Ja, men hver diameter trenger sitt eget verktøysett og sitt eget program. Maskinrammen forblir den samme; bøyedysen, klemmatrisen, trykkdysen og dorbyttet.
Med en dor og en viskerdyse er en senterlinjeradius på omtrent en til en og en halv ganger rørdiameteren oppnåelig på mange tynnveggede materialer. Alt strammere begynner å kreve spesialverktøy eller en annen prosess.
Ikke alltid. Hvis delene er enkle og volumet er lavt, kan en velinnstilt manuell maskin gjøre jobben. CNC betaler for seg selv når repeterbarhet og omstillingshastighet betyr mer enn startprisen.
Å velge en bender er egentlig ikke en katalogbeslutning. Det avhenger av delen, materialet, volumet og personene som skal kjøre maskinen. Derfor starter den mest nyttige samtalen vanligvis med en tegning, en prøvedel eller en liste over hva som går galt i dag.
Vi har bygget rørbehandlingsutstyr siden 2012, og du kan lese mer om hvordan vi jobber og hvordan et typisk prosjekt ser ut fra innsiden. Hvis du allerede har en del i tankene, send oss dimensjonene og materialet - vi vil fortelle deg ærlig om det er en enkel jobb eller en som trenger en nærmere titt.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Building A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Opphavsrett © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservert Fabrikk for automatisert rørbehandlingsutstyr